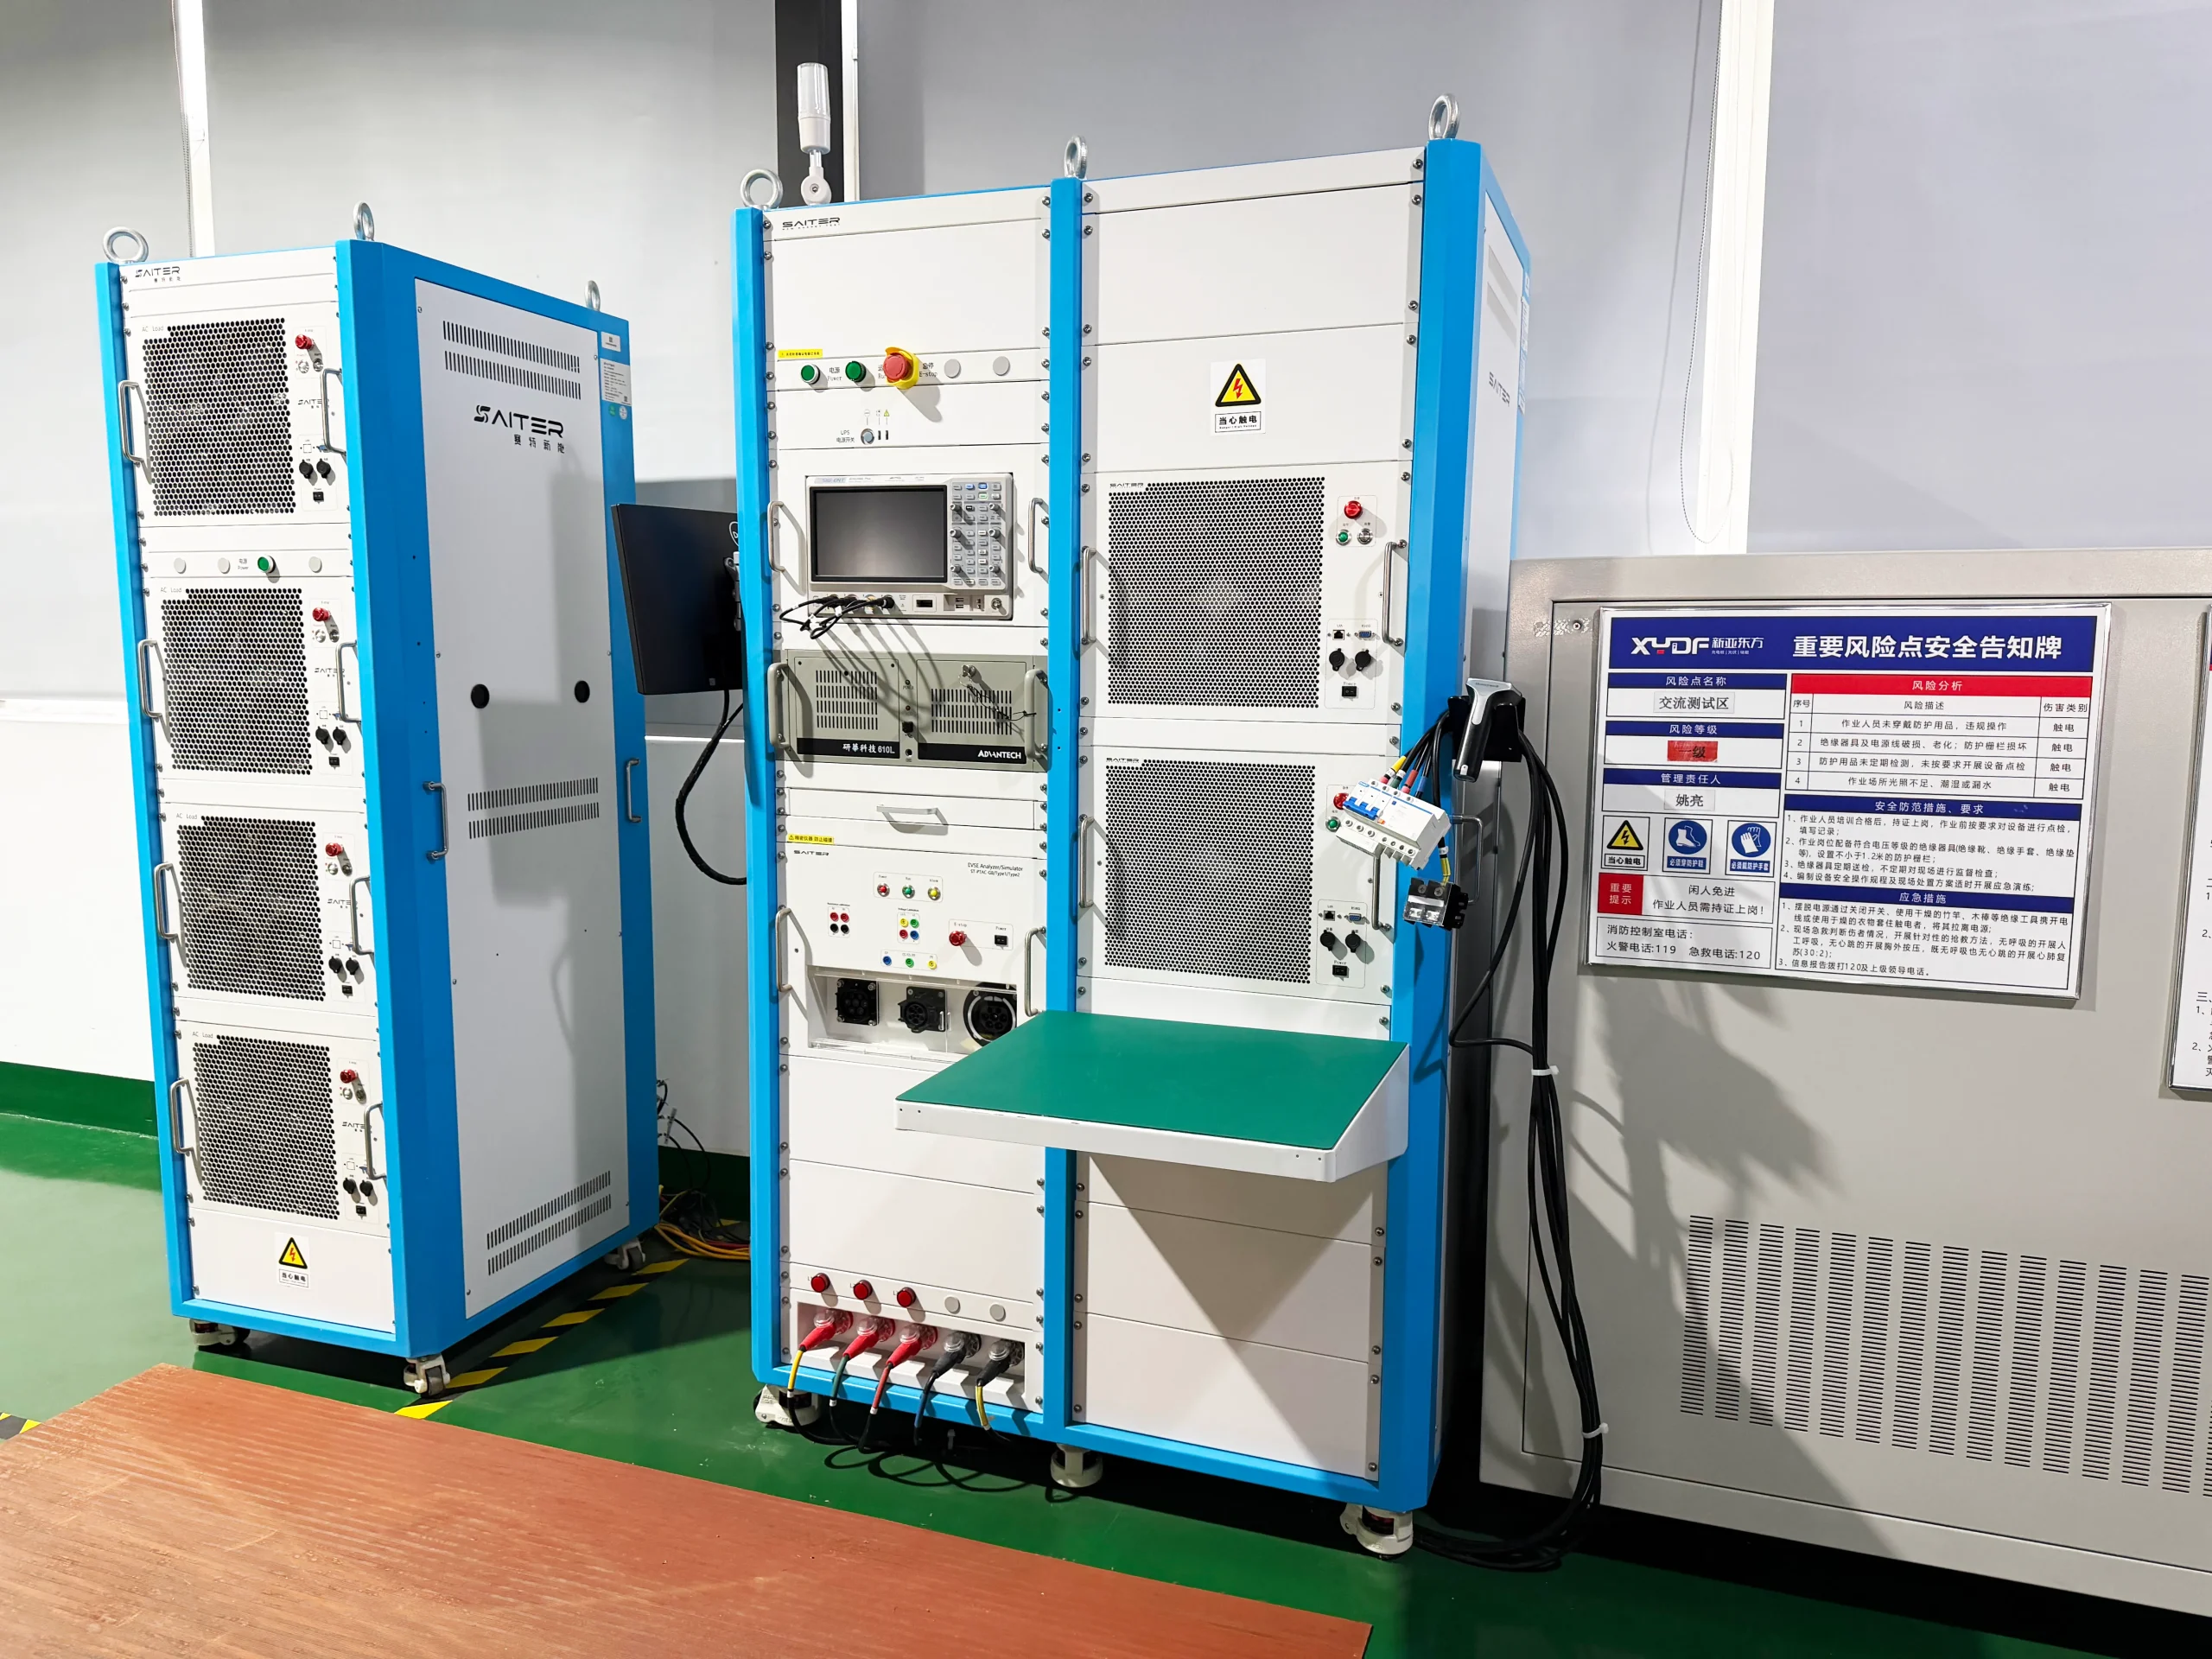
Production de chargeurs pour véhicules électriques : inspection en cours et tests en usine
Juil 21,2026
Blog
Test de la usine de chargeurs pour véhicules électriques Il fonctionne comme une chaîne de portes de qualité : l’inspection du matériel entrant empêche les composants défectueux de passer en production, les contrôles en cours de fabrication repèrent rapidement les erreurs d’assemblage, les tests d’utilisation prolongée révèlent les défauts rencontrés au cours de la vie d’un produit, et les tests de fin de ligne vérifient la sécurité et le fonctionnement avant l’emballage. Chaque porte produit des relevés de données, et ces relevés — et non la brochure — sont ce que le client B2B devrait demander de voir.
Partie 1. Qu’inclut le contrôle de la qualité effectué par les fabricants de chargeurs électriques, de la phase de conception jusqu’à la livraison ?
Le processus de qualité d’une usine de chargeurs est généralement décrit en trois étapes : contrôle qualité en cours (IQC) sur les composants achetés, le contrôle de qualité en cours de fabrication (IPQC) pendant l'assemblage et les essais finaux avant l'expédition. Descriptions des processus industriels Exicom et OLINK les deux suivent cette structure, avec la vérification de la mémoire après démarrage et la vérification à la fin de la phase d'exécution comme dernières étapes.
Cet article porte sur le processus de production lui-même. Si vous envisagez une visite auprès de votre fournisseur sur place, veuillez consulter la section « Visite des fournisseurs ». Liste de contrôle d'audit d'usine de fabricant de chargeurs de VE Il couvre les étapes de vérification de la partie acheteur ; les deux exercices répondent à des questions différentes. Un audit vérifie si le système de l’usine est crédible ; les relevés d’essai vérifient si vos unités spécifiques ont satisfait aux exigences.
Scène
Champ d'application typique
La question répond à la question
Inspection en cours (IQC)
Les composants achetés sont vérifiés en fonction des spécifications avant leur stockage.
Des pièces défectueuses sont-elles entrées en production ?
Contrôles en cours de fabrication (IPQC)
Contrôle de la soudure, de l'assemblage, du couple et des câblages lors de l'assemblage
L'unité a-t-elle été construite correctement ?
Rodage / vieillissement
Fonctionnement prolongé en charge, souvent à des températures élevées
La nouvelle unité survivra-t-elle à ses premières semaines d’existence ?
Test à fin de ligne
Test de sécurité et de fonctionnalité par unité avant l'emballage
Le numéro de série est-il sécurisé et fonctionne-t-il ?
La fabrication de chargeurs EV certifiés est accompagnée d’un lien entre chaque résultat de sécurité et fonctionnel et un numéro de série, une version approuvée et une limite de conformité au standard produit ; un échantillon homologué ne peut pas être distribué sans que les autres éléments soient vérifiés. La norme IEC 61851-1 définit les exigences générales du système de charge conductif, mais la norme applicable, le code local et la procédure de test du fabricant régissent la séquence exacte et les limites.
Partie 2. Comment l’inspection des matières entrantes empêche-t-elle les défauts de se retrouver dans la production ?
Un audit fournisseur est plus utile lorsque chaque déclaration de l’usine est liée à un document ou à un contrôle témoin. Traquez la configuration du produit depuis l’inspection initiale jusqu’à la mise à jour du firmware ou de l’équipement, en passant par les contrôles de processus, les tests finals, le traitement des non-conformités, la calibration, le contrôle des changements et la libération des envois. Cela crée un parcours d’approvisionnement prêt à être cité sans supposer que la seule visite dans l’usine prouve les performances sur le terrain. Pour le contexte de planification publique, voir Exigences du système de charge conductif IEC 61851-1; Le dossier d’acceptation site-spécifique reste le facteur déterminant de la décision finale.
Contrairement à un test final, l’IQC s’applique aux pièces achetées : modules d’alimentation, contacteurs, connecteurs, câbles, cartes électroniques et matériel d’encadrement. Les composants sont vérifiés en fonction de leurs spécifications, et une analyse sélective par lots suit généralement les schémas de qualité-limite définis dans ISO 2859-1.
Deux détails distinguent un système de contrôle qualité strict de celui de type papier. Premièrement, les lots rejetés doivent réellement être éliminés : si un lot de condensateurs présente des défauts mineurs, il ne doit pas atteindre la ligne de production. Deuxièmement, les lots acceptés doivent pouvoir être traçables, afin que les numéros de série des composants utilisés puissent être liés ultérieurement à ces lots. Le contrôle de la durée de conservation des composants vieillissants, tels que les condensateurs électrolytiques, fait également partie intégrante de ce système de contrôle qualité.
Les critères d’acceptation de l’IQC sont spécifiques au fournisseur et au lot. Une déclaration “ composants inspectés ” sans règles de prélèvement d’échantillons, de dossiers de rejet et traceabilité de la production Ce n'est pas une preuve — demandez-vous comment sont échantillonnés les lots et que se passe-t-il avec les matières rejetées (ISO 2859-1).
Portes de contrôle de la prise de prélèvements et de la traçabilité
Définissez le lot. Figez le modèle, la version matérielle, le firmware, la variante de connecteur et la date de production ; attribuez un identifiant de lot avant le prélèvement d’échantillons.
Définissez la règle de prélèvement. Utilisez l’AQL du contrat ou un plan documenté fondé sur les risques. Les caractéristiques essentielles de sécurité doivent être vérifiées à 100% dans la pratique ; le prélèvement n’est pas une dérogation aux essais de protection par terre ou de diélectrique.
Conserver l’identité. Réaliser un enregistrement de la série, de l’identifiant du testeur, de la date d’expiration de la calibration, de l’opérateur et du résultat brut. Une capture d’écran sans traçabilité n’est qu’une faible preuve.
Contrôler les non-conformités. Identifier les unités ayant échoué au contrôle de qualité, déterminer leur disposition (remaniement, réexamen, utilisation telle quelle par concession ou élimination), et évaluer si le lot ou la version du firmware sont concernés.
Calcul illustratif de la pondération des échantillons de matières grasses
Supposons que l'on dispose de 40 chargeurs AC identiques et d'un contrat stipulant l'obligation de réaliser 10% échantillonnages fonctionnels. L'échantillon de témoins est 40 × 0,10 = 4 unités. Si l’un des quatre résultats d’un test de communication critique est négatif, l’acheteur ne doit pas en moyenne le résultat en “ 75% pass ” ; il doit isoler le lot, enquêter sur la cause sous-jacente et suivre la règle d’escalade ou d’échantillonnage élargie convenue. Les chiffres sont des hypothèses illustratives, et non une recommandation pour un AQL spécifique.
Partie 3. Quelles vérifications en cours d’assemblage se déroulent lors de l’assemblage du conseil et du cabinet ?
La production au niveau du panneau ajoute ses propres étapes d’inspection. Les pages de processus publiées par l’usine décrivent l’inspection de la pâte de soudage (SPI) et l’inspection optique automatisée (AOI) après le placement, les tests en circuit intégré (ICT) pour l’intégrité électrique, et les contrôles hi-pot ou diélectriques sur les sous-ensembles comportant une haute tension — voir le tableau des étapes ci-dessous. La fiche technique de fabrication d’Exicom.
Au niveau du cabinet, les contrôles en cours portent sur les travaux effectués à la main. Les points clés typiques comprennent le couple de la borne, l’orientation et la position des câbles, l’assemblage des connecteurs, la continuité du contact et l’installation des étiquettes. L’objectif est de détecter rapidement tout problème : une erreur d’assemblage constatée sur le poste lui-même coûte quelques minutes, tandis que le même problème constaté à la sortie de la ligne nécessite un démontage complet.
Pour vous donner un contexte concernant la manière dont ces contrôles sont liés à la norme de conception contre laquelle le produit est construit, les exigences de base pour les systèmes de charge conducteurs sont énoncées dans IEC 61851-1; Les essais de production ne remplacent pas les essais de type effectués selon cette norme ; ils confirment que chaque unité de production correspond au design homologué.
Partie 4. Qu’est-ce que la vérification des tests de burnout et de fin de ligne permet-elle réellement de vérifier ?
Le burn-in (également appelé vieillissement) consiste à faire fonctionner le chargeur assemblé sous charge pendant une période prolongée, souvent dans un environnement contrôlé par la température. Son objectif est de détecter les défaillances prématurées : des appareils qui fonctionnent dès le premier démarrage mais présentent des défauts qui apparaîtront au cours des premières semaines d’utilisation en conditions réelles. La défaillance en usine est peu coûteuse ; la défaillance sur le site du client n’en est pas la même chose.
Les tests à la fin de la ligne vérifient ensuite chaque unité terminée. Les listes de tests de fabrication publiées comprennent généralement des contrôles d’isolation et de continuité de la masse, de la tension de sortie et de la régulation du courant, de la protection, de la fonction d’affichage et d’interface ainsi que d’une connexion de communication — Page de contrôle qualité d’OLINK et le Guide de processus pour l'ODM de charge partagée Les deux méthodes décrivent un test final par unité, plutôt que des tests uniquement à partir d’échantillons, à ce stade.
“ Tout a fonctionné bien pendant environ 11 mois, jusqu’hier soir… lorsque j’ai fait un changement, toute la boîte a pris feu. ” — rapport sur une panne du circuit de charge DIY StackExchange, Dans ce cas, les réponses faisaient état d'une mauvaise connexion plutôt que d'un problème avec le chargeur. Les résultats d'essais effectués par les fabricants en série permettent à un fournisseur et à un acheteur de distinguer les défauts de production des problèmes d'installation sur site comme celui-ci.
Qu’est-ce que chaque test peut—et ne peut pas—déclarer
Test
Evidences
Limite
Résistance à la haute tension / résistance diélectrique
La résistance de l'isolation au cours de la tension et de la durée d'essai spécifiées
Pas une garantie contre des dommages lors de l'installation ou une future humidité
Résistance à l'isolation
Résistance mesurée dans les conditions indiquées
Les points de limitation et de circuit doivent suivre la procédure du produit.
Connexion de protection à la masse
Circuit à faible résistance entre le métal exposé et le terminal PE
Ne remplace pas la vérification de l'adhésion au site
Fonctionnalité / communications
Pilote de contrôle, affichage, compteur, système de gestion et réponse aux pannes
L’interopérabilité nécessite encore la mise en service du site
Partie 5. Quels documents d’essai doivent les acheteurs demander avec une commande ?
Les preuves d’essai sont un élément contractuel et leur obtention est la plus simple lorsque celles-ci sont demandées avant le début de la production. Une liste de demandes pratiques ressemble à ceci :
L’acheteur doit demander
Pourquoi c'est important
Règles d’échantillonnage et traitement des refus dans le cadre du processus IQC
Indique si les lots défectueux peuvent réellement atteindre la ligne de production
Les résultats à la fin de ligne sont liés aux numéros de série
Liens votre expédition à des preuves de sécurité et de fonctionnalité par unité
Termin de l'enduction pour toute la série
Il confirme que le dépistage précoce n'a pas été omis ou échantillonné
Synthèse des rendements lors de la première passation et des retouches pour le lot
Dévoile la stabilité du processus derrière les unités de passage
Option d'inspection avant expédition (internes ou par un tiers)
Ajoute une vérification indépendante avant l'expédition
Lorsque un fournisseur revendique une marque UL, un ancien rapport d’essai effectué par un laboratoire ne prouve pas que la production actuelle correspond encore à la construction certifiée. Services de suivi : inspections de certification en cours sur site Décrit les inspections en cours dans les sites de fabrication agréés afin de vérifier la conformité continue aux exigences initiales de la certification, notamment l’identification des composants et la traçabilité conformément à la procédure des services de suivi.
Pour cette procédure de certification, demandez quelle procédure et quelle usine agréée couvrent le modèle proposé, quelles sont les preuves d’inspection actuelles et comment toute substitution de composant ou modification de la conception a été résolue dans le cadre de cette procédure. Ces documents répondent à une question différente de celle des résultats d’un test de numéro de série : si la configuration produite reste autorisée à porter la marque revendiquée. C’est un exemple spécifique de l’UL, et non une revendication de certification pour XYDF ou une exigence universelle pour toutes les commandes de chargeurs.
Les acheteurs impliqués dans un programme OEM ou ODM devraient également convenir de la manière dont les défaillances au cours de la phase initiale seront attribuées entre les défauts de production et les problèmes d'installation ; Questions des acheteurs concernant l'OEM et l'ODM L'article explique où cette répartition des responsabilités se situe dans la structure du programme.
Liste de contrôle des témoins pour les FAT
Confirmer que les dessins approuvés, la liste des composants, le hachage du firmware et le nom de la plaque sont conformes à l’ordre de commande.
Contrôlez la continuité, l’isolation et les essais diélectriques du PE selon la procédure de sécurité documentée ; enregistrez les limites et la calibration de l’instrument.
Démarreur/arrêt de l’appareil, arrêt d’urgence, verrouillage du connecteur, réponse à une surtension et mesure de la puissance.
Testez OCPP ou d'autres messages de backend avec un simulateur défini et enregistrez les timestamps, et non seulement une image de fond verte.
Signez une liste de tâches avec le propriétaire et la date d’échéance ; ne libérez pas le chargement que lorsque les non-conformités critiques auront été résolues.
Relier chaque lot et le résultat de la FAT à un intervalle de numéros de série, un plan d’échantillonnage, un propriétaire de non-conformité et un dossier de clôture afin que les résultats d’essais passés puissent être retracés dans le cadre des services sur site.
Partie 6. Quel est le rayon de charge de l’XYDF qui s’applique une fois que les preuves d’essai sont confirmées ?
XYDF fabrique des équipements de charge pour AC et DC et maintient en interne des bancs d’essai et un service d’ingénierie de test dans le cadre de la production. La prochaine étape pratique après avoir examiné ce processus est spécifique au modèle : choisir la gamme de candidats, puis demander la documentation d’essai applicable à ce modèle et à votre quantité d’ordre.
Commencez par La gamme de chargeurs EV XYDF, puis rétrécir jusqu'à Catégorie des chargeurs rapides DC pour les sites commerciaux ou de flotte ou Gamma de chargeurs AC Pour les projets concernant les destinations et les sites de travail. Cette guide s’adresse aux acheteurs qui sélectionnent un partenaire de production ; elle n’est pas un substitut à une vérification de l’usine et ne définit pas l’ensemble des tests exacts pour un modèle particulier — ceux-ci sont indiqués dans la documentation du modèle.
Envoyez-nous votre modèle, votre quantité, le standard de votre connecteur et le marché cible. XYDF via la page de contact et demandez les relevés d'essais de l'usine correspondants avec votre devis.
FAQ
Qu'est-ce que l'IQC dans la fabrication de chargeurs EV ?
Le contrôle qualité en entrée consiste à inspecter les composants achetés en fonction des spécifications avant leur introduction dans la production, généralement par échantillonnage aléatoire et une procédure de rejet formelle.
Quelle est la différence entre un audit de l'usine et un contrôle de l'usine ?
Un audit est une vérification du système et des capacités de l’usine par le côté acheteur ; les essais de l’usine sont la vérification point par point des matériaux, des assemblages et des unités finies par le fournisseur lui-même. Des programmes efficaces utilisent les deux.
Qu’est-ce que le test de burnout détecte ?
Le « burn-in » consiste à faire fonctionner le chargeur fini sous charge pendant une période prolongée afin de déclencher des défaillances des composants dès le début de leur vie dans l’usine, plutôt que lors des premières semaines sur le site du client.
Quels enregistrements d’essai doivent faire partie d’une commande de chargeur EV ?
Demandez des règles d’échantillonnage IQC, des résultats finaux par série, la fin de l’essai de vieillissement pour l’ensemble de la série, un résumé du rendement lors de la première passation et un cahier des charges d’inspection préalablement à l’expédition.
Les usines effectuent-elles des tests sur chaque unité ou uniquement sur des échantillons ?
Les processus de fabrication publiés décrivent les tests effectués à l’issue de la production par unité, tandis que l’inspection en entrée est généralement effectuée à l’aide de lots de spécimens. Confirmez par écrit le partage des produits pour votre commande.
Les acheteurs peuvent-ils assister aux essais effectués en usine avant l'expédition ?
De nombreux fournisseurs soutiennent cette initiative Test d'acceptation de l'usine ou une inspection préalable par un tiers pour les commandes plus importantes. Il convient d’adresser un accord concernant le champ d’application, les critères et le calendrier dans le contrat d’achat.
Un rapport d’essai d’usine constitue-t-il une certification du produit ?
Non. Un rapport indique ce qui a été testé sur les unités identifiées dans les conditions indiquées. La certification nécessite l’agrément et le champ d’application de l’organisme compétent.
Doit-on faire un test de haute tension pour tous les chargeurs ?
Suivez les normes du produit et les procédures de fabrication sécuritaires ; les tests de protection critiques sont généralement effectués par unité ; toutefois, la tension, la durée et les points de circuit doivent être conformes à la procédure approuvée.
Que se passe-t-il après un échantillon non conforme ?
Quarantine, documentez les non-conformités, identifiez les séries ou révisions concernées, corrigez la cause et définissez des critères de rétest ou d’échantillonnage élargi avant la mise sur le marché.
La communication FAT peut-elle remplacer la mise en service du terrain ?
Non. La simulation de la usine confirme le comportement configuré ; la mise en service sur le terrain doit valider le réseau, les compteurs, l’électro-isolation, la protection et l’environnement de backend installés.
Une fois les exigences en matière de preuve convenues, révisez Catalogue de produits, Comparer les Catégorie des chargeurs rapides DC et envoyer le plan FAT Contact XYDF. Les tests effectués par les fabricants de chargeurs électriques sont des preuves vérifiables — et non un certificat contenu dans une liste de contrôle.
Pour un acheteur comparant les fournisseurs, les tests effectués par les fabricants de chargeurs électriques sont utiles uniquement lorsque le rapport identifie l'unité testée, la méthode utilisée, les limites de fonctionnement et les causes de tout dysfonctionnement.
Comment un acheteur peut-il associer les preuves de l’usine à l’acceptation sur le terrain ?
Lier chaque contrôle de la chaîne d’approvisionnement à une exigence de terrain : identifier le modèle et la version testés, définir la méthode d’essai et les critères de réussite, conserver les données d’étalonnage et les registres de défaillance, et répéter les contrôles critiques lors de l’acceptation du site avec la configuration livrée. Une visite guidée ou un certificat sont des éléments utiles, mais la chaîne vérifiable est constituée par la configuration, les preuves et les résultats constatés.
Usine du siège social du Zhejiang :
N° 2, route de Changjiang, parc industriel du pont de Wenzhou, ville de beibaixiang, ville de Yueqing, ville de Wenzhou, province du Zhejiang
Bureau de Shenzhen :
1er étage, Bâtiment A, Parc Industriel Shenkai, Communauté Tangtou, Sous-district de Shiyan, District de Bao'an, Shenzhen
Nous utilisons des cookies pour assurer le bon fonctionnement de ce site Web et, avec votre autorisation, pour mesurer la manière dont les visiteurs utilisent notre site de recharge pour VE. Voir notre Politique de confidentialité pour plus de détails.
 Xinya Dongfang Electricity Technology Co., Ltd.