De la muestra a la producción en masa: el proceso DFM para cargadores EV personalizados
26 de julio de 2026
Blog
Una muestra de cargador puede pasar los controles funcionales pero aún presentar problemas durante la primera fase de prueba, como cables apretados, tornillos de servicio inaccesibles y accesorios que no permiten un montaje repetible. Una revisión DFM en fases permite transformar estos hallazgos en cambios en los dibujos, puntos de prueba accesibles y un lanzamiento controlado.
Proceso de DFM de cargadores EV personalizados—Tratar el diseño, las tolerancias, el comportamiento térmico, la EMC, los conectores y la usabilidad como tareas separadas antes de la fabricación de moldes y la puesta en producción en masa. EVT pregunta si el concepto funciona, DVT si las unidades representativas de la producción cumplen los requisitos, y PVT si la línea puede repetir la fabricación. Los estándares IEC 61851, IEC 62196 y los correspondientes de IEC 61000 pueden definir los requisitos para el sistema de carga, los conectores y la EMC; confirme las ediciones aplicables y las desviaciones del mercado en el contrato.
Entre una muestra aprobada y la producción en masa se encuentran tres pasos de validación: EVT, DVT y PVT. Los proyectos que los omiten o los comprimen suelen tener que pagar más tarde por la necesidad de volver a diseñar herramientas, sorpresas en la certificación, rendimientos inestables o fallos en el campo. El objetivo no es simplemente construir una unidad funcional, sino crear una fábrica capaz de fabricar miles de unidades consistentes bajo una documentación controlada.
¿Qué cambia DFM entre una muestra de carga y una unidad de producción?
Una revisión de los proveedores resulta más útil cuando cada declaración de la fábrica esté vinculada a un documento o a un control presencial. Tracee la configuración del producto desde la inspección inicial hasta la revisión del firmware o el hardware, pasando por los controles de proceso, las pruebas finales, la gestión de las no conformidades, la calibración, el control de cambios y la liberación del envío. Esto crea una pista de adquisición lista para la presentación de informes sin asumir que una visita a la fábrica por sí sola pueda demostrar el rendimiento en el campo. Para el contexto de planificación pública, véase Requisitos del sistema de carga conductor del IEC 61851-1; El registro de aceptación específico del sitio sigue siendo el factor determinante de la decisión final.
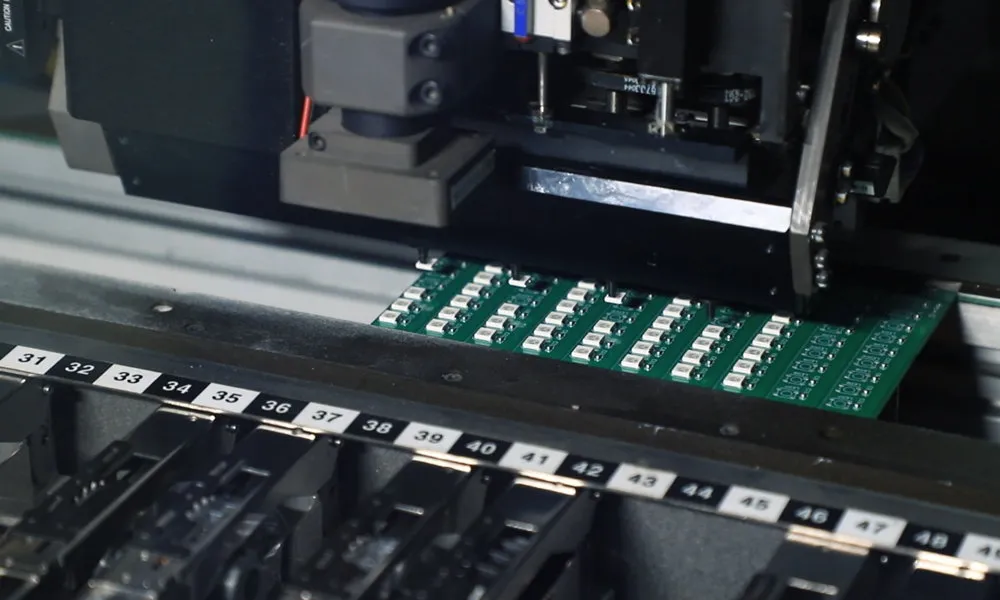
El diseño para la fabricación adapta un diseño funcional para que pueda ser producido de forma repetible y económica. La cantidad de piezas puede disminuir, las tolerancias deben coincidir con la capacidad real del proceso, los conjuntos deben seguir el orden en el que una línea puede fabricarlos y los puntos de prueba deben colocarse en lugares accesibles para los equipos de montaje. Una muestra construida a mano prueba el concepto; el DFM prueba que el concepto se mantiene cuando otros lo construyen.
Esto también incluye el diseño para la instalación y el mantenimiento. El trabajo abarca la secuencia de montaje, el acoplamiento, los materiales, el acceso a los ensayos, la usabilidad y los cambios controlados —no solo el envoltorio o la placa de circuito impreso—. Un diseño que solo pueda ser montado por el ingeniero que lo desarrolló no está listo para la producción.
El proceso económico se mueve en una dirección. Los resultados son relativamente más fáciles de abordar mientras el diseño sigue siendo flexible y se vuelve costoso después de que se hayan implementado herramientas de fabricación, trabajos de certificación y documentación de producción. Por eso, los programas de industrialización incluyen una revisión de manufacturabilidad antes de congelar el diseño. Además, si el programa utiliza una estructura de OEM o ODM, también se determina quién es el propietario de los dibujos, el firmware, el trabajo de validación y los cambios posteriores; Guía del comprador para el OEM versus el ODM mapas que elegimos.
El análisis del prototipo de la trampa realizado por Cofactr Da este ejemplo: “Un conector que necesita un movimiento en volumen bajo puede tener una tasa de fallos del 4%, y un paso de montaje experto de 30 segundos puede convertirse en un cuello de botella de producción de tres minutos.” Explica por qué los ensayos de pilotage deben funcionar como ensayos de producción.
¿Cómo estructuran EVT, DVT y PVT un programa de cargadores personalizados?
Un programa estructurado reemplaza la vaga “aprobación de una muestra” con Puertas de validación EVT-DVT-PVT, Cada uno responde a una pregunta diferente de los compradores. El modelo de fases y pasos del NPI del manual de EMS trata a las puertas como decisiones de aprobación o rechazo respaldadas por pruebas definidas.
Puerta
Pregunta del comprador
Construcción típica
Documentación requerida
EVT—Validación de ingeniería
¿La arquitectura, el diseño y el concepto de seguridad son efectivos?
Grupo pequeño ensamblado a mano o con herramientas suaves
Registro de riesgos, esquemas preliminares y pruebas representativas de carga y protección
DVT—validación del diseño
¿El diseño congelado es fiable, conforme a las normas, constructible y adecuado para su mercado?
Materiales de calidad industrial y herramientas casi terminadas
Materiales para la producción, pila de tolerancias, planes ambientales y EMC, y dibujos actualizados
PVT—Validación de la producción
¿Puede la línea construir el diseño aprobado de forma consistente y con el rendimiento acordado?
Prueba piloto con herramientas y accesorios para la producción en masa
Herramientas y accesorios, instrucciones de trabajo, registros de rendimiento y tiempo de ciclo piloto, y registros de pruebas finales
Producción en masa / Lanzamiento de MP
¿Puede la línea completa repetirse a volumen máximo mientras los cambios y los proveedores siguen controlados?
Línea completa bajo documentación controlada
BOM aprobado, firma de revisión, plan de control y flujos de trabajo para no conformidad y cambios
Cada puerta necesita criterios escritos de salida y un autorizado nombrado. Como uno Guía del proceso de NPI Dice: “‘Parece bien’ no es un factor determinante”. Los cambios en la lista de materiales a última hora en DVT requieren otra autorización DVT antes de que comience el PVT, ya que los operadores, los accesorios y el equipo de prueba deben ser revisados para repetir el resultado revisado.
¿Qué debe demostrar la TVP antes de invertir en herramientas y certificación?
En las unidades de producción representativas, el diseño se encuentra con la realidad. Aborda los factores de estrés ambientales y de fiabilidad, la compatibilidad mecánica, los márgenes de seguridad, el comportamiento térmico, la compatibilidad electromagnética (EMC), el rendimiento de los conectores, el acceso al servicio y la documentación de conformidad requerida para el mercado de destino.
En el caso de un cargador para vehículos eléctricos, los requisitos básicos de carga por contacto son los siguientes: IEC 61851-1, Mientras que la norma IEC 62196 puede aplicarse a enchufes, tomacorrientes, conectores de vehículos e entradas de vehículos, la norma IEC 61000 es una familia de estándares de emisión, inmunidad y métodos de prueba de EMC, no una certificación general de productos. Por lo tanto, el contrato debe identificar las partes, ediciones, desviaciones nacionales, configuración del producto, uso previsto y mercado, en lugar de decir simplemente que “cumple con la norma IEC”.”
¿Qué modos de fallo ocultos merecen una revisión de DFM?
Estoc de tolerancia: calcule los casos más graves o acumulaciones estadísticas para puertas, juntas, barras de conexión, alineación de conectores y orificios de montaje. Marque las dimensiones críticas e inspeccione las mismas con herramientas calibradas.
Ruta térmica: verifique la presión de contacto, los materiales de la interfaz, el flujo de aire, el acceso a los ventiladores o la bomba, la lógica de reducción de potencia y las mediciones en puntos calientes a la carga nominal. Verifique el recinto y el cableado en su estado ensamblado, no como piezas aisladas.
EMC: trazado de cables de la placa, protectores, unión, acceso a los filtros y puesta a tierra para que la construcción de la producción coincida con la configuración evaluada para la EMC. Seleccione las piezas IEC 61000 aplicables para el cargador y el mercado.
Conector y cable: verifique la conexión, la fuerza de inserción, el bloqueo, el alivio de la tensión, el radio de curvatura, la asignación de pines, la sellado y el acceso para la sustitución. Confirme la interfaz y la edición IEC 62196 exactas en las que se aplique esa serie.
Servicabilidad: tiempo de reemplazo seguro de ventiladores, contactores, módulos de potencia, cables y placas de control; proporciona puntos de diagnóstico, valores de par y pasos de recuperación del firmware. Una pieza que no se puede acceder sin perturbar las barreras de seguridad selladas crea un riesgo a lo largo del ciclo de vida del producto.
¿Qué prueba realmente cada tipo de evidencia de VTE?
Evidencias
Lo que demuestra
Lo que no prueba
Modelo 3D y pila de tolerancias
Las piezas se pueden adaptar dentro de la variación especificada
Los operadores pueden ensamblarlos a un ritmo
Ruta térmica en una unidad destinada a la producción
Patrón de calor y supuestos de reducción de potencia bajo la carga definida
Fiabilidad a largo plazo en cualquier clima
Plan de pruebas de EMC y resultados
Se validaron y llevaron a cabo los ensayos aplicables según la norma IEC 61000
Cumplimiento de una revisión de la correa o del firmware modificada
Validación de los conectores
Las acciones de interfaz, sellado, bloqueo y servicio funcionan en conjunto
Interoperabilidad de los vehículos fuera de la matriz de pruebas
Registros de PVT
La línea, los accesorios y las instrucciones pueden repetir la construcción aprobada.
Las revisiones futuras siguen siendo equivalentes sin control de cambios
El tiempo de certificación es una decisión de planificación. Testar un prototipo de grado EVT puede desperdiciar el presupuesto del laboratorio si el diseño cambia posteriormente; esperar hasta que se haya configurado la herramienta puede hacer que un fallo sea costoso de corregir. Inicie las revisiones de riesgos en el EVT y luego proceda Validación térmica y EMC de la intención de producción Durante la DVT antes de la certificación, se fija la herramienta rígida. Realice una nueva análisis de impacto cuando cambie el envoltura, el cableado, el módulo de alimentación, el conector o el firmware.
PVT valida el proceso de fábrica para el diseño aprobado. Ejecute el piloto con herramientas de producción, operadores, accesorios, software, empaque y planes de inspección. Medírese el rendimiento en la primera pasada, las categorías de rework, el tiempo de ciclo, la claridad de las instrucciones de trabajo, el comportamiento de los accesorios, los escapes de prueba, los fallos de torque o fugas, la trazabilidad, el empaque y los resultados de la simulación en el campo. Informe los valores y las definiciones en función del plan de control aprobado en lugar de inventar un porcentaje objetivo universal y registre quién aceptó cada desviación.
El rendimiento en la primera etapa es importante porque un rendimiento bajo puede ocultar tareas de rework detrás de unidades que finalmente pasan. Esto indica una inestabilidad del proceso, una calidad variable y un riesgo de retraso que pueden llegar a afectar el rendimiento en el terreno. Por ello, los sistemas de control de fase-cierre utilizan objetivos de PVT explícitos, incluidos umbrales de rendimiento en la primera etapa y un control estadístico de las dimensiones críticas, pero los valores de aceptación reales deben estar incluidos en el acuerdo específico del programa.
Guía de pruebas de preproducción de la Red Hubble Los estados indican: “Cualquier cambio en el diseño durante el proceso de reinicio de PVT te devuelve al DVT. Punto final.” Como mínimo, cualquier cambio que afecte a la seguridad, la conformidad, la compatibilidad, el rendimiento térmico, la EMC, la interfaz del conector, el firmware, los moldes o un procedimiento de servicio debe estar documentado y requerir una análisis de impacto y posiblemente una repetición del proceso de reinicio de PVT o DVT. Un proveedor que modifica silenciosamente el diseño durante la fase de prueba crea un plan de trabajo y un riesgo de calidad.
Tras el bloqueo de la TVP, clasifique cada cambio propuesto según riesgos de seguridad, cumplimiento, compatibilidad, funcionalidad, firmware, herramientas y suministro. Exija dibujos actualizados y registros de BOM, pruebas de regresión, aprobación y trazabilidad de revisiones antes de que el cambio llegue al proceso de producción en serie o a la fase de fabricación en masa. La sustitución de un componente sin revisar en cuanto a EMC, termal, conectores y certificación puede invalidar la evidencia anterior.
El piloto también realiza pruebas de estrés en el sistema de control de calidad de producción: inspección previa, verificaciones en proceso, envejecimiento térmico y pruebas finales en la línea de producción. Flujo de trabajo de pruebas entrantes y de fábrica evaluar esos controles.
¿Qué puntos de control de DFM pertenecen al contrato?
Un programa personalizado puede funcionar de forma silenciosa, por lo que los compradores deberían incluir en el acuerdo de compra la lógica de la puerta, la documentación, la propiedad y las reglas de cambio. Lista de verificación de DFM para proveedores de cargadores de vehículos eléctricos transforma “la muestra aprobada” en decisiones auditables.
El comprador debe especificar
Detalle o evidencia requeridos
Por qué importa
Plataforma base versus diseño completamente nuevo
Lista delta personalizada, mercados objetivo, estándar de conectividad, rango de potencia, software/backend y titularidad de los dibujos y el firmware
Conjuntos de parámetros en los que se puede heredar el historial de validación y en los que se debe ejecutar el trabajo de forma nueva
Normas aplicables y plan de certificación
Mapa de los requisitos de la norma IEC 61851, las interfaces de la norma IEC 62196, las partes relevantes de la norma IEC 61000, las ediciones, las normas nacionales, el modelo y el mercado de destino
Situará el trabajo de cumplimiento correcto dentro de DVT sin implicar una certificación no respaldada
Criterios de salida escritos para cada puerta
Nombrado como avalador; pruebas, rendimientos y documentos; registro de riesgos, análisis de tolerancias, planes térmicos y EMC, dibujos de conectores y procedimiento de servicio
Converte la afirmación “se ve bien” en evidencia
Alcance y aceptación de la prueba piloto
Tamaño y configuración del prototipo, métodos de medición, definiciones de rendimiento y rework, trazabilidad serial, aprobación de desviaciones, tiempo de ciclo y registros de pruebas finales
Define lo que el PVT debe demostrar antes de que las unidades de volumen puedan ser enviadas.
Cambio de control tras el bloqueo de la TVP
Bloquee la BOM aprobada, los límites de prueba, los moldes, el embalaje y la revisión del firmware; requiera una revisión y aprobación de impacto para las sustituciones
Detiene la rotación tardía al restablecer invisiblemente el calendario o al pasar las aprobaciones antiguas al siguiente ciclo.
¿Cómo deben evaluar los compradores un programa personalizado con XYDF?
Muchos programas de cargadores “personalizados” no requieren hardware completamente nuevo. Partiendo de una plataforma validada y definiendo solo los cambios necesarios —como la marca del enchufe, los idiomas de la interfaz, la configuración de los conectores y la energía— se puede mantener la historia de validación relevante y, al mismo tiempo, producir un producto diferenciado. En general, se trata de un punto de partida más rápido y con menor riesgo, siempre que el proveedor documente que la evidencia sigue siendo válida.
Envíe la lista de cambios personalizados, el mercado objetivo, los requisitos de conexión y la potencia, así como los criterios de acceso propuestos a través del Página de contacto de XYDF. En la discusión se debe identificar qué etapas y registros puede heredar el programa y qué pruebas deben repetirse. Esta guía está dirigida a los compradores que encargan cargadores personalizados y a quienes revisan la disciplina de NPI de los proveedores; no especifica los plazos, rendimientos ni costos del programa XYDF y no sustituye los ensayos de certificación para el mercado objetivo.
Preguntas frecuentes sobre el diseño de la carga rápida de vehículos eléctricos DFM
¿Qué es el DFM para un cargador EV personalizado?
El diseño para la fabricación adapta un diseño aprobado para que personas, herramientas, accesorios y ensayos puedan construirlo repetidamente. Cambia el número de piezas cuando corresponda, las tolerancias, los materiales, la secuencia de montaje, los sistemas de sujeción, el acceso a los ensayos, la usabilidad y la forma en que se controlan las revisiones.
¿Qué significan EVT, DVT y PVT para una orden de cargador personalizada?
EVT prueba que el diseño y el concepto de seguridad son efectivos; DVT verifica la fiabilidad, la conformidad y la manufacturabilidad en unidades de grado de producción; PVT prueba que la línea de producción puede fabricar la configuración aprobada con el rendimiento y el tiempo de ciclo acordados. Los tres pasos separan el riesgo del concepto, el riesgo de diseño y el riesgo de proceso.
¿Cuándo deben realizarse las revisiones térmicas, de EMC y de certificación?
Inicie las revisiones de riesgos térmicos y EMC en el EVT, luego verifique las mismas en unidades de diseño para producción durante el DVT. La prueba de certificación debe realizarse con suficiente antelación para que el diseño permanezca estable, pero suficientemente pronto para que un fallo no impida una reconfiguración evituable; vuelva a evaluar la evidencia cuando se modifiquen la carcasa, el cableado, el módulo de alimentación, el conector o el firmware.
¿Qué debería medir una producción piloto de PVT?
Debe medir el rendimiento en la primera pasada, las categorías de rework, el tiempo de ciclo, el comportamiento de los dispositivos, las fugas de prueba, la trazabilidad, el rendimiento de las instrucciones de trabajo y el envasado con definiciones acordadas. Deben representarse los operadores, los equipos de trabajo, los dispositivos, el software, el plan de inspección y la configuración de la línea destinados a la producción en masa.
¿Por qué la primera etapa de absorción importa para los compradores?
La baja tasa de retorno inicial significa que la revisión puede estar oculta detrás de unidades que finalmente pasan a través. Esto indica un proceso inestable, una calidad variable y un riesgo de retraso que puede llegar al terreno, por lo que el contrato debería definir tanto el objetivo como la forma en que se contabiliza la revisión.
¿Cómo se diferencian los estándares IEC 61851 y IEC 62196?
La norma IEC 61851 aborda los requisitos del sistema de carga conductiva y las funciones de control. La norma IEC 62196 aborda los enchufes, los tomacorrientes, los conectores del vehículo y las entradas del vehículo; aplique las ediciones correspondientes y las normas nacionales a la interfaz exacta y al mercado de destino.
¿Qué significa la norma IEC 61000 para un proyecto de cargador de vehículos eléctricos?
La norma IEC 61000 es una familia de normas de EMC que abarca emisiones, inmunidad y métodos de ensayo. En un contrato debería especificarse qué partes y configuraciones de ensayo se aplican, en lugar de considerar a “IEC 61000” como una certificación general.
¿Qué sucede si el diseño cambia durante la PVT?
La postura estricta consiste en volver a considerar la VTE porque el piloto ya no representa el diseño que se vende. En todos los casos, un cambio que afecte a la seguridad, el cumplimiento de las normas, la compatibilidad, la funcionalidad, el comportamiento térmico, la EMC, la interfaz del conector, el procedimiento de servicio, el firmware o los componentes debería desencadenar un análisis de impacto documentado y podría ser necesario repetir la VTE o la PVT; el contrato debería especificar esta norma.
¿Cómo puede un comprador conectar la evidencia de la fábrica con la aceptación en el terreno?
Enlace cada control de fábrica a un requisito del campo: identifique el modelo y la versión probados, defina el método de prueba y los criterios de aprobación, mantenga registros de calibración y defectos y repita los controles críticos durante la aceptación del sitio con la configuración entregada. Una visita guiada o un certificado son un contexto útil, pero la cadena verificable es la configuración, la evidencia y el resultado comprobado por terceros.
Una muestra prueba la intención; la DFM disciplinada prueba la repetibilidad. Para un plan de fabricación de una puerta que abarque un cargador AC o DC personalizado, Contacte a XYDF con la lista de Delta, el mercado objetivo y los criterios de prueba piloto.
Fábrica de la sede en Zhejiang:
N.º 2, Calle Changjiang, Parque Industrial del Puente de Wenzhou, Ciudad de Beibaixiang, Ciudad de Yueqing, Ciudad de Wenzhou, Provincia de Zhejiang
Sucursal de Shenzhen:
1.er piso, Edificio A, Parque Industrial Shenkai, Comunidad Tangtou, Subdistrito Shiyan, Distrito de Bao'an, Shenzhen
Utilizamos cookies para que este sitio web funcione y, con su permiso, para medir cómo los visitantes utilizan nuestro sitio de carga de vehículos eléctricos. Consulte nuestra Política de Privacidad para más detalles.
 Xinya Dongfang Electricity Technology Co., Ltd.