Do Ensaios ao Processo de Produção em Massa: O Processo DFM para Carregadores Eletro-elétricos Personalizados
26 de julho de 2026
Blog
Uma amostra de carregador pode passar pelos testes funcionais e ainda apresentar problemas de produção durante o primeiro protótipo, incluindo cabos apertados, parafusos de serviço inacessíveis e acessórios que não permitem uma montagem repetível. Uma revisão DFM em etapas transforma essas descobertas em alterações nos desenhos, pontos de teste acessíveis e um lançamento controlado.
Processo DFM de carregador EV personalizado—considerar o projeto de montagem, tolerâncias, comportamento térmico, EMC, conectores e usabilidade como atividades preliminares antes de iniciar a produção em série. A EVT pergunta se o conceito funciona, a DVT se os modelos representativos da produção atendem aos requisitos e a PVT se a linha consegue repetir a produção. Os itens IEC 61851, IEC 62196 e as partes relevantes da IEC 61000 podem definir requisitos para o sistema de carregamento, os conectores e a EMC; confirme as edições aplicáveis e as variações de mercado no contrato.
Entre uma amostra aprovada e a produção em massa, existem três etapas de validação: EVT, DVT e PVT. Projetos que as ignoram ou as comprimem tendem a ter custos mais elevados por causa de retrabalhos de ferramental, surpresas com a certificação, rendimento instável ou falhas no campo. O objetivo não é apenas construir uma unidade funcional, mas sim criar uma fábrica capaz de produzir milhares de unidades consistentes de acordo com documentação controlada.
O que muda a DFM entre uma amostra de carregador e uma unidade de produção?
Uma revisão de fornecedores é mais útil quando todas as declarações da fábrica estão vinculadas a um documento ou a um controle testemunhado. Trace a configuração do produto desde a inspeção inicial até a revisão de firmware ou hardware, passando por verificações de processo, testes finais, manuseio de não conformidades, calibração, controle de mudanças e liberação de embarque. Isso cria uma trilha de aquisição pronta para citações, sem presumir que uma visita à fábrica sozinha prove o desempenho no campo. Para o contexto de planejamento público, consulte Requisitos do sistema de carga condutivo IEC 61851-1; O registro de aceitação específico do local ainda controla a decisão final.
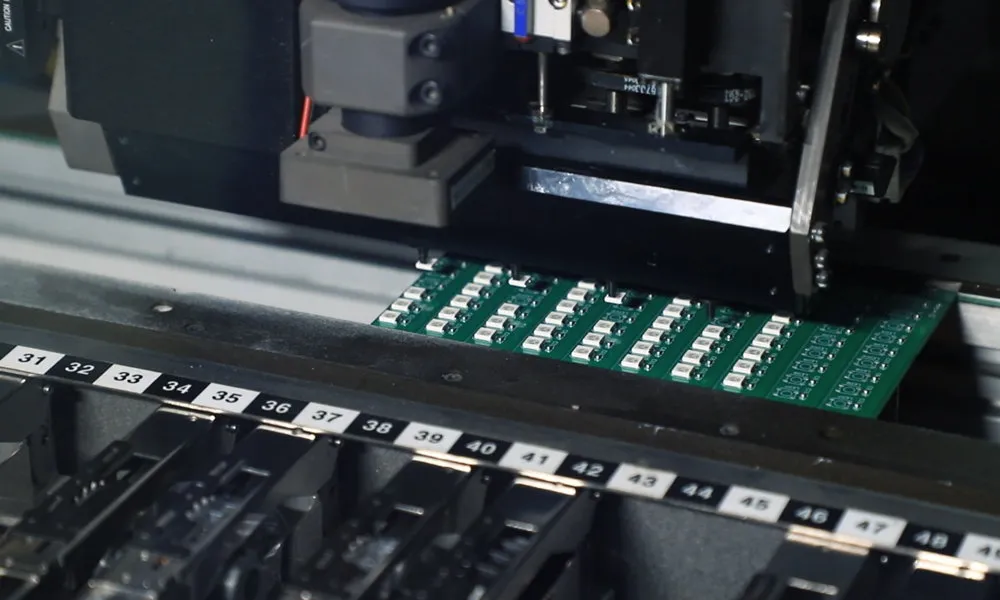
O design para fabricação adapta um projeto funcional de forma a que possa ser produzido repetidamente e de forma econômica. O número de peças pode diminuir, as tolerâncias devem corresponder à capacidade real do processo, as montagens precisam seguir a ordem em que uma linha pode fabricá-las e os pontos de ensaio devem estar localizados onde os equipamentos de montagem possam alcançá-los. Uma amostra feita à mão prova o conceito; o DFM prova que o conceito sobrevive quando outras pessoas a constroem.
Este projeto também é indicado para montagem e manutenção. A tarefa inclui a sequência de montagem, fixação, materiais, acesso para testes, usabilidade e mudanças controladas — e não apenas a construção da caixa ou do circuito impresso. Um projeto que só pode ser montado pelo engenheiro que o desenvolveu não está pronto para produção.
A economia avança em uma direção. As descobertas são relativamente mais fáceis de serem abordadas, enquanto o design ainda é flexível e se torna caro depois de trabalhos de moldagem rígida, certificação e documentação de produção concluídos. É por isso que os guias de industrialização orientam a revisão da fabricabilidade antes do congelamento do projeto. Além disso, o fato de o programa utilizar uma estrutura OEM ou ODM também determina quem detém os desenhos, o firmware, o trabalho de validação e as alterações posteriores; Guia para compradores de OEM versus ODM mapas que escolhemos.
Análise da Cofactr sobre a armadilha protótipo Dá este exemplo: “Um conector que precisa de um movimento delicado em volume baixo pode apresentar uma taxa de falhas de 4%, e um passo de montagem especializado de 30 segundos pode se tornar um gargalo de produção de três minutos.” Explica por que os testes em escala devem funcionar como ensaios de produção.
Como a EVT, DVT e PVT estruturam um programa de carregador personalizado?
Um programa estruturado substitui a vaga “aprovação de amostra” com Portas de validação EVT-DVT-PVT, Cada um respondeu a uma questão diferente dos compradores. O modelo de fases-portas do manual do EMS trata os portões como decisões de aprovação/rejeição baseadas em evidências definidas.
Portão
Pergunta do comprador
Construção típica
Prova exigida
EVT — validação de engenharia
A arquitetura, o design e o conceito de segurança funcionam?
Lote pequeno montado manualmente ou com ferramentas macias
Registro de riscos, esquemas preliminares e testes representativos de carga e proteção
DVT—validação de design
O design congelado é confiável, compatível, construível e adequado para o seu mercado?
Materiais de qualidade industrial e ferramentas quase finalizadas
Materiais destinados à produção, conjunto de tolerâncias, planos ambientais e de EMC, e desenhos atualizados
PVT — validação da produção
A linha consegue construir o projeto aprovado de forma consistente e com o rendimento acordado?
Execução de testes em ferramentas e equipamentos de produção em massa
Ferramentas e acessórios, instruções de trabalho, registros de rendimento e tempo de ciclo de testes piloto, e registros dos testes finais
Produção em massa / Lançamento MP
A linha completa pode ser reproduzida com volume alto enquanto as alterações e os fornecedores permanecem controlados?
Linha completa sob documentação controlada
Fluxos de trabalho aprovados para verificação de BOM, assinatura de revisão, plano de controle e não conformidade e alterações
Cada portão precisa de critérios de saída escritos e de um avaliador nomeado. Como um deles Guia do processo NPI Em outras palavras, “Parece bom‘ não é um fator determinante. Mudanças significativas no projeto final do DVT exigem uma nova aprovação do DVT antes que a PVT possa começar, pois os operadores, os equipamentos e o equipamento de teste precisam ser apresentados para que o resultado revisado seja confirmado.
O que deve ser comprovado antes de investir em ferramentas e certificação?
O DVT é o ponto onde o design se encontra com a realidade nas unidades de produção. Aborda as questões de resistência ambiental e de confiabilidade, compatibilidade mecânica, margens de segurança, comportamento térmico, compatibilidade eletromagnética (EMC), desempenho dos conectores, acesso ao serviço e as evidências de conformidade exigidas pelo mercado de destino.
Para um carregador de EV, os requisitos básicos de carga condutora estão definidos IEC 61851-1, Embora a IEC 62196 possa se aplicar a tomadas, tomadas de força, conectores de veículos e entradas de veículos, a IEC 61000 é uma família de normas de emissão, imunidade e métodos de teste para EMC, não uma certificação abrangente de produtos. Portanto, o contrato precisa identificar as partes relevantes, edições, desvios nacionais, configuração do produto, uso pretendido e mercado, em vez de apenas dizer que o produto “cumpre com a IEC”.”
Quais modos de falha ocultos merecem uma revisão de DFM?
Estocamento de tolerâncias: calcula os casos mais graves ou os acumulados estatísticos para portas, juntas, barras de alimentação, alinhamento de conectores e furos de montagem. Marque as dimensões críticas e inspecione-as com ferramentas calibradas.
Trilho térmico: verifique a pressão de contato, os materiais da interface, o fluxo de ar, o acesso ao ventilador ou bomba, a lógica de redução de velocidade e as medições em pontos críticos à carga nominal. Teste a caixa e o cabo montados, não como peças isoladas.
EMC: roteamento de cabos, blindagem, ligação, acesso a filtros e aterramento para que a construção da produção corresponda à configuração avaliada em termos de EMC. Selecione as peças IEC 61000 aplicáveis para o carregador e o mercado.
Conector e cabo: verifique a conformidade com os requisitos de polarização, força de inserção, travamento, resistência à deformação, raio de curvatura, mapeamento de pinos, vedação e acesso para substituição. Confirme a interface e a edição IEC 62196 exatos aplicáveis a essa série.
Usabilidade: tempo necessário para a substituição segura de ventiladores, contactores, módulos de alimentação, cabos e placas de controle; fornecimento de pontos de diagnóstico, valores de torque e etapas de recuperação do firmware. Uma peça que não pode ser acessada sem danificar as barreiras de segurança seladas representa um risco para o ciclo de vida do produto.
O que cada tipo de evidência de DVT realmente prova?
Evidências
O que isso prova
O que isso não prova
Modelo 3D e pilha de tolerâncias
As peças podem caber dentro da variação indicada
Os operadores podem montá-los em ritmo acelerado
Rumo térmico em uma unidade destinada à produção
Roteiro de aquecimento e pressupostos de redução de potência sob a carga definida
A confiabilidade a longo prazo em qualquer clima
Plano de testes da EMC e resultados
Os testes aplicáveis da norma IEC 61000 foram definidos e realizados
Conformidade com uma revisão de harness ou firmware alterada
Validação do conector
Ações de interface, vedação, bloqueio e serviço funcionam em conjunto
Interoperabilidade de veículos fora da matriz testada
Registros do PVT
A linha de montagem, os equipamentos e as instruções podem repetir a construção aprovada
As futuras revisões permanecem equivalentes sem controle de mudanças
O cronograma de certificação é uma decisão de planejamento. Testar um protótipo de nível EVT pode desperdiçar o orçamento do laboratório se o projeto for alterado posteriormente; esperar até que a ferramenta esteja pronta pode tornar a correção de um problema de falha muito dispendiosa. Comece a avaliar os riscos no EVT, e depois realize Validação térmica e EMC para fins de produção Durante a DVT, antes de a certificação ou a produção em série ser realizada, a ferramenta deve ser fixada. Execute novamente a análise de impacto quando houver alterações no gabinete, no cabo de alimentação, no módulo de energia, no conector ou no firmware.
O que o PVT prova e o que reconfigura a validação?
A PVT valida o processo de fábrica para o projeto aprovado. Executar o piloto com ferramentas destinadas à produção, operadores, acessórios, software, embalagem e planos de inspeção. Medir o rendimento da primeira passagem, categorias de retrabalho, tempo de ciclo, clareza das instruções de trabalho, comportamento dos acessórios, falhas de testes, falhas de torque ou vazamento, rastreabilidade, embalagem e resultados da simulação de campo. Relatar os valores e definições em relação ao plano de controle aprovado, em vez de inventar uma porcentagem-alvo universal, e registrar quem aceitou cada desvio.
O rendimento na primeira passagem é importante porque um rendimento baixo pode esconder trabalhos remanescentes por trás de unidades que, eventualmente, passam para a produção. Isso indica uma instabilidade do processo, uma qualidade variável e riscos relacionados ao cronograma que podem posteriormente afetar a produção no campo. Portanto, os referências de etapa-gate utilizam metas explícitas de PVT, incluindo limites de rendimento na primeira passagem e controle estatístico das dimensões críticas, mas os valores de aceitação reais pertencem ao acordo específico do programa.
Orientação sobre testes pré-produção da rede Hubble O texto diz: “Qualquer alteração no design durante a PVT faz com que você volte ao DVT. Ponto final.” No mínimo, qualquer alteração que afete a segurança, conformidade, compatibilidade, funcionalidade, comportamento térmico, EMC, a interface do conector, o firmware, a ferramenta ou um procedimento de serviço precisa ser documentada com análise de impacto e pode exigir que a PVT ou a PVT sejam repetidas. Um fornecedor que modifica silenciosamente o design durante o piloto cria um cronograma e um risco de qualidade.
Após o congelamento da DVT, classifique cada mudança proposta com base em riscos de segurança, conformidade, compatibilidade de forma e função, firmware, ferramentas e fornecimento. Exija a atualização de desenhos e registros de BOM, testes de regressão, aprovação e rastreabilidade de revisões antes que a mudança chegue ao PVT ou à produção em massa. A substituição de componentes sem análise de EMC, térmica, conector e certificação pode invalidar evidências anteriores.
O piloto também testa o sistema de controle de qualidade da produção: inspeção inicial, verificações em processo, testes de durabilidade e testes finais. Utilize Fluxo de trabalho de testes de entrada e fábrica avaliar esses controles.
Quais pontos de verificação DFM devem constar do contrato?
Um programa personalizado pode funcionar silenciosamente, portanto, os compradores devem incluir na compra a lógica da porta, comprovantes, propriedade e regras de alteração. Checklista da DFM para fornecedores de carregadores elétricos transforma “a amostra aprovada” em decisões auditáveis.
O comprador deve especificar
Detalhes ou provas exigidos
Porque é que isso importa
Plataforma base versus design completamente novo
Lista delta personalizada, mercados-alvo, padrão de conexão, faixa de potência, software/backend e propriedade dos desenhos e firmware
Conjuntos que definem o histórico de validação que pode ser herdado e quais tarefas devem ser executadas novamente
Normas aplicáveis e plano de certificação
Mapa dos requisitos da IEC 61851, interfaces da IEC 62196, partes relevantes da IEC 61000, edições, normas nacionais, modelo e mercado de destino
Inseriu o trabalho de conformidade correto dentro do DVT, sem implicar uma certificação não apoiada
Critérios de saída escritos para cada portão
Nomeado como avaliador; realiza testes, análises de rendimento e documentação; gerencia o registro de riscos, realiza análises de tolerância, elabora planos térmicos e EMC, desenha conectores e elabora procedimentos de serviço
Converte “aparenta-se bem” em evidência
Escopo e aceitação em fase de piloto
Dimensões e configuração do protótipo, métodos de medição, definições de rendimento e retalhos, rastreabilidade serial, aprovação de desvios, tempo de ciclo e registros de testes finais
Define o que a PVT deve provar antes que as unidades de volume sejam enviadas
Controle de mudança após o congelamento da TVP
Bloquear a BOM aprovada, limites de teste, ferramentas, embalagem e a versão do firmware; exigir revisão e aprovação de substituições
A suspensão tardia impede que a rotatividade volte a ser calculada de forma invisível ou que as aprovações antigas sejam mantidas em vigor
Como os compradores devem dimensionar um programa personalizado com a XYDF?
Muitos programas de carregadores “personalizados” não necessitam de hardware novo. Com base numa plataforma validada e definindo apenas as alterações necessárias — como a marcação do gabinete, as linguagens de interface, a configuração dos conectores e da alimentação, e opções específicas para o mercado — é possível manter a história de validação relevante, ao mesmo tempo que se produz um produto diferenciado. Geralmente, é o ponto de partida mais rápido e com menor risco, desde que o fornecedor documente que as evidências permanecem válidas.
A XYDF afirma em seu site oficial que possui uma equipe de P&D de mais de 20 engenheiros e quatro gerações de produtos, e seu catálogo abrange plataformas de corrente alternada e corrente contínua. Os compradores podem conferir Área de produtos do carregador XYDF EV e o Carregador rápido de 40 kW da série EG como um exemplo de plataforma compacta.
Envie a lista personalizada de dados, o mercado-alvo, os requisitos de conexão e a potência, bem como os critérios de acesso propostos através do Página de contato da XYDF. A discussão deve identificar quais etapas e registros o programa pode herdar e quais testes devem ser executados novamente. Este guia é destinado a compradores que encomendam carregadores personalizados e que desejam verificar a conformidade com a disciplina de NPI do fornecedor; não estabelece cronogramas, rendimentos ou custos para o programa XYDF e não substitui os testes de certificação para o mercado-alvo.
FAQs sobre o carregador EV DFM personalizado
O que é a DFM para um carregador EV personalizado?
O design para fabricação adapta um projeto aprovado de forma que pessoas, ferramentas, dispositivos e testes possam construí-lo repetidamente. Altera, quando apropriado, o número de peças, tolerâncias, materiais, sequência de montagem, fixação, acesso ao teste, usabilidade e a forma como as revisões são controladas.
O que significam EVT, DVT e PVT para uma encomenda de carregador personalizado?
A EVT comprova que o conceito de design e segurança funciona; a DVT verifica a confiabilidade, conformidade e fabricabilidade em unidades de produção; a PVT comprova que a linha de produção consegue construir a configuração aprovada com o rendimento e o tempo de ciclo acordados. As três etapas separam os riscos do conceito, do design e do processo.
Quando devem ocorrer revisões de conformidade térmica, de EMC e de certificação?
Comece a realizar revisões de riscos térmicos e de EMC no EVT, depois verifique-as em unidades com projeto para produção durante o DVT. Os testes de certificação devem ser realizados com bastante antecedência para que o projeto permaneça estável, mas suficientemente cedo para que um problema não impeça a realização de ajustes de ferramental; reavalie as evidências quando houver alterações no gabinete, no cabo, no módulo de alimentação, no conector ou no firmware.
O que uma linha de produção de PVT deve medir?
Deve medir o rendimento na primeira passagem, as categorias de rework, o tempo de ciclo, o comportamento dos dispositivos de fixação, os escapes de testes, a rastreabilidade, o desempenho da instrução de trabalho e a embalagem com definições acordadas. Os operadores, ferramentas, dispositivos de fixação, software, plano de inspeção e configuração da linha destinados à produção em massa devem ser representados de forma precisa.
Por que o rendimento na primeira passagem é importante para os compradores?
A baixa taxa de passagem inicial significa que a revisão pode estar escondida atrás de unidades que eventualmente passam. Isso sinaliza um processo instável, com qualidade variável e risco de atraso que pode afetar a execução do projeto, portanto, o contrato deve definir tanto a meta quanto a forma de contabilizar a revisão.
Como as normas IEC 61851 e IEC 62196 diferem?
A IEC 61851 aborda os requisitos dos sistemas de carga condutivos e as funções de controle. A IEC 62196 aborda os plugues, tomadas de tomada, conectores de veículo e entradas de veículo; aplique as edições relevantes e as normas nacionais à interface exata e ao mercado de destino.
O que a IEC 61000 significa para um projeto de carregador de veículos elétricos?
A IEC 61000 é uma família de normas de EMC que abrange emissões, imunidade e métodos de ensaio. Uma licitação deve especificar as partes aplicáveis e a configuração de ensaio, em vez de tratar a “IEC 61000” como uma certificação geral.
O que acontece se o design mudar durante a PVT?
A abordagem rigorosa consiste em retornar ao DVT, pois o piloto já não representa o design vendido. Em todos os casos, uma mudança que afete a segurança, conformidade, compatibilidade, desempenho térmico, EMC, interface do conector, procedimento de serviço, firmware ou ferramentas deve gerar uma análise de impacto documentada e pode exigir a repetição do DVT ou do PVT; o contrato deve explicitar esta regra.
Como um comprador pode conectar a evidência da fábrica à aceitação no terreno?
Relacione cada controle de fábrica a um requisito de campo: identifique o modelo e a versão testados, defina o método de teste e os critérios de aprovação, mantenha registros de calibração e defeitos e repita os verificamentos críticos durante a aceitação do local com a configuração entregue. Uma visita guiada ou um certificado são contextos úteis, mas a cadeia verificável é a configuração, a evidência e o resultado testemunhado.
Uma amostra comprova a intenção; a DFM disciplinada comprova a repetibilidade. Para um plano de montagem de uma fonte de alimentação personalizada de corrente alternada ou contínua, Entre em contato com XYDF com a lista de critérios do delta, o mercado-alvo e os critérios de piloto.
Fábrica da Sede em Zhejiang:
N.º 2, Estrada Changjiang, Parque Industrial da Ponte de Wenzhou, Vila de Beibaixiang, Cidade de Yueqing, Cidade de Wenzhou, Província de Zhejiang
Escritório de Shenzhen:
1.º Andar, Edifício A, Parque Industrial de Shenkai, Comunidade de Tangtou, Subdistrito de Shiyan, Distrito de Bao'an, Shenzhen
Utilizamos cookies para manter este site a funcionar e, com a sua permissão, para medir a forma como os visitantes utilizam o nosso site de carregamento de VE. Consulte os nossos Política de Privacidade para mais detalhes.
 Xinya Dongfang Electricity Technology Co., Ltd.