De la phase de prototypage à la production en série : le processus DFM pour les chargeurs EV personnalisés
Juil 26,2026
Blog
Un échantillon de chargeur peut passer les contrôles fonctionnels et présenter néanmoins des problèmes de production lors de la première phase de pilotage, notamment des câbles serrés, des vis de service inaccessibles et des fixations qui ne permettent pas un montage répétable. Une révision DFM en plusieurs étapes transforme ces constatations en modifications de dessins, en points d’essai accessibles et en un processus de mise sur le marché contrôlé.
Processus de conception de chargeur EV personnalisé DFM—traitent la conception, les tolérances, le comportement thermique, la compatibilité électromagnétique, les connecteurs et la praticabilité comme des éléments à vérifier avant le développement des outils et la production en série. EVT demande si le concept fonctionne, DVT vérifie si les unités représentatives de production répondent aux exigences, et PVT vérifie si la ligne peut reproduire la fabrication. Les normes IEC 61851, IEC 62196 et les parties correspondantes de la norme IEC 61000 peuvent définir les exigences relatives au système de charge, aux connecteurs et à la compatibilité électromagnétique ; il convient de confirmer les éditions applicables et les écarts sur le marché dans le contrat.
Entre une échantillon approuvé et la production en série, se situent trois étapes de validation : EVT, DVT et PVT. Les projets qui les négligent ou les compressent finissent par se retrouver avec des retouches de tooling, des surprises liées à la certification, des rendements instables ou des défaillances sur le terrain. L’objectif n’est pas seulement de construire une seule unité fonctionnelle, mais de créer une usine capable de fabriquer des milliers d’unités cohérentes selon une documentation contrôlée.
Que change-t-on dans le DFM entre un échantillon de chargeur et une unité de production ?
Un audit fournisseur est plus utile lorsque chaque déclaration de l’usine est liée à un document ou à un contrôle témoin. Traquez la configuration du produit depuis l’inspection initiale jusqu’à la mise à jour du firmware ou de l’équipement, en passant par les contrôles de processus, les tests finals, le traitement des non-conformités, la calibration, le contrôle des changements et la libération des envois. Cela crée un parcours d’approvisionnement prêt à être cité sans supposer que la seule visite dans l’usine prouve les performances sur le terrain. Pour le contexte de planification publique, voir Exigences du système de charge conductif IEC 61851-1; Le dossier d’acceptation site-spécifique reste le facteur déterminant de la décision finale.
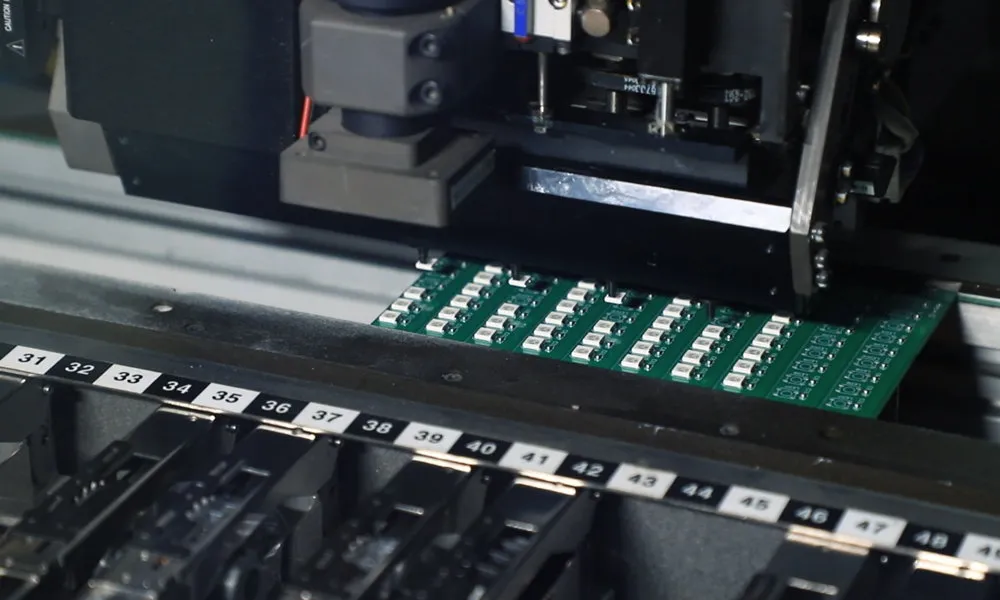
Le design pour la fabrication adapte un design fonctionnel afin qu’il puisse être produit de manière répétitive et économique. Le nombre de pièces peut être réduit, les tolérances doivent correspondre à la capacité réelle du processus, les assemblages doivent suivre l’ordre dans lequel une ligne peut les fabriquer et les points de test doivent être situés là où les équipements peuvent les atteindre. Une ébauche réalisée à la main prouve que le concept est viable ; le DFM prouve que le concept survit lorsque d’autres personnes le construisent.
C’est aussi un projet destiné à la fabrication et à la maintenance. Le travail comprend la séquence de montage, l’assemblage, les matériaux, l’accès aux essais, la facilité d’entretien et les modifications contrôlées – et non seulement l’enveloppe ou la carte électronique. Un projet qui ne peut être assemblé que par l’ingénieur qui l’a développé n’est pas prêt pour la production.
Le processus économique évolue dans une direction. Les conclusions sont relativement faciles à traiter, tandis que la conception demeure flexible et devient coûteuse une fois que les outils de prototypage, les travaux de certification et la documentation de production sont achevés. C’est pourquoi les directives d’industrialisation prévoient une vérification de la manufacturabilité avant le gel de la conception. Le fait que le programme utilise une structure OEM ou ODM détermine également qui possède les dessins, le firmware, les travaux de validation et les modifications ultérieures ; Guide pour les acheteurs entre le modèle OEM et celui du modèle ODM Les cartes, c'est un choix.
L’analyse de Cofactr sur le prototype de la trappe Il donne l’exemple suivant : “ Un connecteur nécessitant un mouvement lors de la faible puissance peut entraîner un taux de défaillance de 4%, tandis qu’une étape d’assemblage par un expert de 30 secondes peut devenir un problème de production qui prend trois minutes supplémentaires à résoudre. ” Il explique pourquoi les essais pilotes doivent être considérés comme des répétitions de production.
Comment EVT, DVT et PVT structurent-ils un programme de chargeur personnalisé ?
Un programme structuré remplace l’idée vague de “ validation d’échantillons ” par Portails de validation EVT-DVT-PVT, Chacun répondait à une question différente des acheteurs. Modèle de phase-gate du manuel de l’EMS Traitant les portes comme des décisions de réussite ou d'échec fondées sur des preuves définies.
Porte
Question de l'acheteur
Construction typique
Evidences requises
EVT — validation technique
L’architecture, le design et le concept de sécurité sont-ils efficaces ?
Petit lot assemblé à la main ou travaillé à la main
Registre des risques, schémas préliminaires, essais représentatifs de charge et de protection
DVT — validation du design
Le design congelé est-il fiable, conforme aux normes, constructible et adapté à son marché ?
Matériaux de qualité industrielle et outils presque finis
Matériaux destinés à la production, tableau des tolérances, plans environnementaux et EMC, et dessins actualisés
PVT — Validation de la production
La ligne peut-elle réaliser le design approuvé de manière cohérente et selon les rendements convenus ?
Essais pilotes sur des outils et dispositifs de production en série
Outillage et accessoires, instructions de travail, données de rendement et temps de cycle pilotés, et relevés d’essais finaux
Production en série / Lancement MP
La ligne complète peut-elle se répéter à volume élevé tout en conservant le contrôle des modifications et des fournisseurs ?
Une gamme complète sous documentation contrôlée
Processus approuvés pour la création de la nomenclature des articles, validation des révisions, plan de contrôle, alertes de non-conformité et procédures de modification
Chaque portail doit disposer de critères d’évacuation écrits et d’un responsable nommé. Comme un Guide de processus NPI Il ajoute : “ ‘ Bien que cela puisse paraître logique ’, un changement important dans les spécifications finales nécessite un nouveau passage par le DVT avant que le PVT ne puisse commencer, car les opérateurs, les équipements et l’équipement de test doivent être vérifiés afin de reproduire le résultat révisé. ”.
Qu’est-ce qui doit être prouvé avant d’investir dans des outils et la certification ?
Le DVT est là où la conception rencontre la réalité sur les unités de production représentatives. Il couvre les contraintes environnementales et de fiabilité, l’adaptation mécanique, les marges de sécurité, le comportement thermique, la compatibilité électromagnétique (EMC), les performances des connecteurs, l’accès au service et les preuves de conformité requises pour le marché de destination.
Pour un chargeur électrique, les exigences de base en matière de charge conductrice sont les suivantes : IEC 61851-1, Alors que la norme IEC 62196 peut s’appliquer aux prises, aux prises de courant, aux connecteurs de véhicules et aux entrées de véhicules, la norme IEC 61000 est une famille de normes relatives aux émissions électromagnétiques, à l’immunités et aux méthodes d’essai, et non une certification unique pour un produit. Le contrat doit donc indiquer les éléments, les éditions, les déviations nationales, la configuration du produit, l’utilisation prévue et le marché concernés, plutôt que de simplement indiquer “ conformité à la norme IEC ”.”
Quels modes d’échec cachés méritent une inspection DFM ?
Éléments de tolérance : calculer les cas de surcharge les plus graves ou les surcharges statistiques pour les portes, les joints, les busbars, l’alignement des connecteurs et les trous de montage. Marquer les dimensions critiques et les inspecter avec des outils calibrés.
Circuit thermique : vérification de la pression de contact, des matériaux de l’interface, de l’écoulement d’air, de l’accès au ventilateur ou à la pompe, de la logique de dégradation et des mesures des points chauds à charge nominale. Tester l’enceinte et le harnais assemblés, non séparés.
EMC : routage des câbles, protections, assemblage, accès aux filtres et mise à la terre afin que la configuration de production corresponde à celle évaluée en matière d’EMC. Sélectionnez les pièces IEC 61000 applicables pour le chargeur et le marché.
Connecteur et câble : vérifiez l’ajustement, la force d’insertion, le verrouillage, la résistance aux contraintes, le rayon de courbure, la cartographie des broches, l’étanchéité et l’accès à la pièce de remplacement. Vérifiez l’interface et l’édition IEC 62196 exacts applicables à cette série.
Facilité d’entretien : temps nécessaire pour remplacer en toute sécurité les ventilateurs, les contacteurs, les modules d’alimentation, les câbles et les cartes de contrôle ; fourniture de points de diagnostic, de valeurs de couple et de procédures de restauration du firmware. Une pièce inaccessible sans déranger les barrières de sécurité scellées représente un risque pour la durée de vie du produit.
Qu'est-ce que chaque type d'évidences de la TVP apporte réellement en réalité ?
Evidences
Qu'il prouve
Ce qui ne prouve pas
Modèle 3D et pile de tolérances
Les pièces peuvent correspondre à la variante indiquée
Les opérateurs peuvent les assembler à un rythme accéléré.
Course thermique sur une unité destinée à la production
Path de chaleur et hypothèses de dégradations en fonction de la charge déterminée
Fiabilité à long terme dans tous les climats
Plan de test d'EMC et résultats
Les essais applicables conformément à la norme IEC 61000 ont été définis et réalisés.
Conformité d’une version de harnais ou de firmware modifiée
Validation du connecteur
Les actions d’interface, de scellement, de verrouillage et de service fonctionnent ensemble.
Interopérabilité des véhicules en dehors de la matrice testée
Fichiers PVT
La ligne de montage, les dispositifs et les instructions peuvent reproduire la configuration approuvée.
Les futures révisions restent équivalentes sans contrôle de conformité
Le timing de la certification est une décision de planification. Tester un prototype de niveau EVT peut gaspiller le budget du laboratoire si la conception change par la suite ; attendre que les outils soient prêts peut rendre la correction d’un défaut coûteuse. Commencez les évaluations des risques dans le cadre du projet EVT, puis procédez validation thermique et EMC de la production Lorsqu'une VTE se produit avant que l'étanchéité soit certifiée ou que les outils soient fixés, il faut effectuer une nouvelle analyse de l'impact lorsque l'enceinte, le harnais, le module d'alimentation, le connecteur ou le firmware sont modifiés.
Qu’est-ce que le PVT prouve et que fait-il pour réinitialiser la validation ?
PVT valide le processus de fabrication du design approuvé. Exécutez le protocole avec des outils de production, des opérateurs, des dispositifs de fixation, des logiciels, des emballages et des plans d’inspection. Mesurez le taux de réussite lors de la première étape, les catégories de retouches, le temps de cycle, la clarté des instructions de travail, le comportement des dispositifs de fixation, les anomalies lors des essais, les défaillances de couple ou de fuite, la traçabilité, l’emballage et les résultats de la simulation en conditions réelles. Renseignez les chiffres et les définitions selon le plan de contrôle approuvé au lieu d’inventer un pourcentage cible universel, et enregistrez qui a accepté chaque déviation.
Le rendement lors de la première passation est important car un faible rendement peut masquer des retouches cachées dans les unités qui seront finalement passées. Cela indique une instabilité du processus, une qualité variable et un risque de dépassement du calendrier qui pourraient se manifester ultérieurement sur le terrain. Les références de stage-gate utilisent donc des objectifs PVT explicites, notamment des seuils de rendement lors de la première passation et un contrôle statistique des dimensions critiques, mais les valeurs d’acceptation effectives relèvent de l’accord spécifique du programme.
Les conseils de test de préproduction de Hubble Network Les États indiquent : “ Toute modification de conception lors de la réinitialisation du PVT vous ramène au DVT. C’est tout. ” Au minimum, toute modification affectant la sécurité, la conformité, la compatibilité fonctionnelle, le comportement thermique, l’EMC, l’interface du connecteur, le firmware, les outils ou une procédure de service doit être accompagnée d’une analyse des impacts et peut nécessiter la réinitialisation du PVT ou du DVT. Un fournisseur qui modifie silencieusement la conception lors de la phase pilote crée un calendrier et un risque de qualité.
Après le gel du DVT, classer chaque modification proposée selon les risques liés à la sécurité, à la conformité, à la compatibilité fonctionnelle, au firmware, aux outils et à l’approvisionnement. Exiger la mise à jour des dessins et des listes de composants, des tests de régression, l’approbation et la traçabilité des modifications avant que le changement ne soit soumis au PVT ou à la production en série. Une substitution de composants sans vérification concernant la compatibilité électromagnétique, la température, les connecteurs et la certification peut invalider les preuves antérieures.
Le pilote met également à l’épreuve le système de contrôle de qualité de production : inspection en entrée de chaîne, vérifications en cours de production, test de vieillissement et test final. Flux de travail de test en entrée et en usine d’évaluer ces contrôles.
Quels points de contrôle DFM figurent dans le contrat ?
Un programme personnalisé peut fonctionner de manière silencieuse, de sorte que les acheteurs devraient inclure dans l’accord de vente la logique de la porte, les preuves, la propriété et les règles de modification. Liste de contrôle DFM pour les fournisseurs de chargeurs pour véhicules électriques Il transforme “ échantillon approuvé ” en décisions vérifiables.
L'acheteur doit préciser
Détail ou preuve requis
Pourquoi c'est important
Plate-forme de base versus conception à partir de zéro
Liste delta personnalisée, marchés cibles, standard de connecteur, plage de puissance, logiciel/back-end et propriété des dessins et du firmware
Les ensembles qui peuvent hériter de l’historique de validation et ceux pour lesquels les opérations doivent être exécutées à nouveau
Normes applicables et plan de certification
Carte des exigences de la norme IEC 61851, des interfaces de la norme IEC 62196, des parties pertinentes de la norme IEC 61000, des éditions, des règles nationales, du modèle et du marché de destination
Placera le travail de conformité correct dans DVT sans impliquer une certification non reconnue.
Critères d’évacuation écrits pour chaque porte d’accès
Nommé responsable de l’approbation ; vérification, analyse des rendements et des documents ; registre des risques, analyse de la tolérance, plans thermiques et EMC, dessins de connecteurs et procédure de service
Convertit “ semblant beau ” en preuve
Échantillonnement pilote et acceptation
Dimensions et configuration du modèle de vol, méthodes de mesure, définitions de rendement et de retouches, traçabilité sérielle, approbation des écarts, temps de cycle et enregistrements des essais finaux
Définition des éléments que PVT doit prouver avant que les unités de volume soient expédiées
Modification des commandes après l’arrêt du DVT
Bloquez la version approuvée de la nomenclature des pièces, les limites de test, les outils, l’emballage et la mise à jour du firmware ; exigez un examen et une approbation d’impact pour les substitutions.
Cela empêche les retards dus à la réinitialisation invisible du calendrier ou à la transmission des anciennes approbations.
Comment les acheteurs doivent-ils cibler un programme personnalisé avec XYDF ?
De nombreux programmes de chargeurs “ personnalisés ” n’exigent pas de matériel entièrement neuf. En partant d’une plateforme validée et en définissant uniquement les modifications nécessaires – telles que la marque sur l’emballage, les langues d’interface, la configuration des connecteurs et de l’alimentation, ainsi que les options spécifiques au marché – il est possible de conserver l’historique de validation pertinent tout en produisant un produit différencié. Généralement, c’est le point de départ le plus rapide et le moins risqué, à condition que le fournisseur documente les éléments qui restent valables.
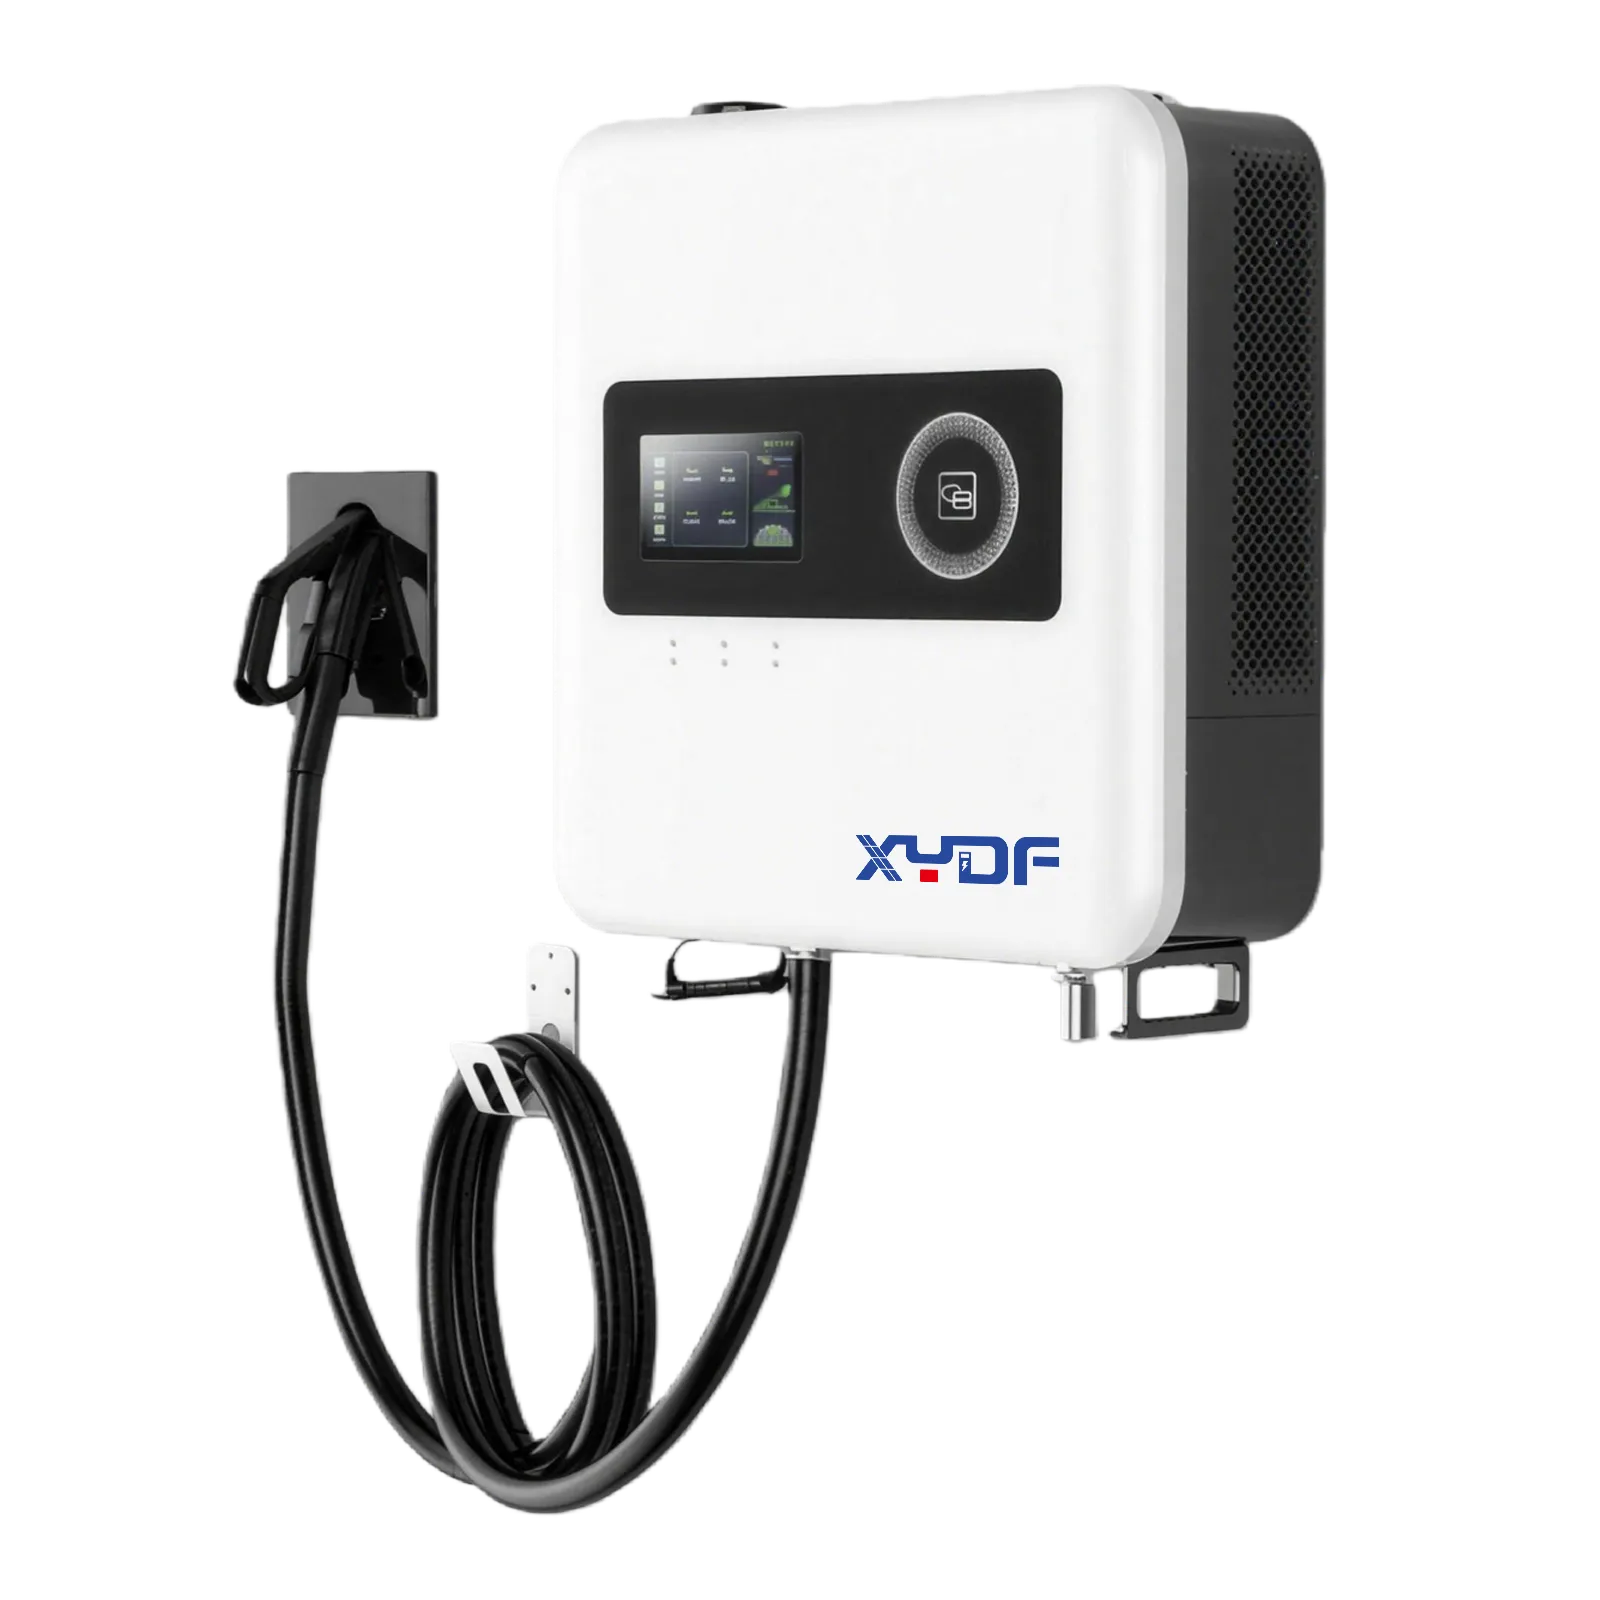
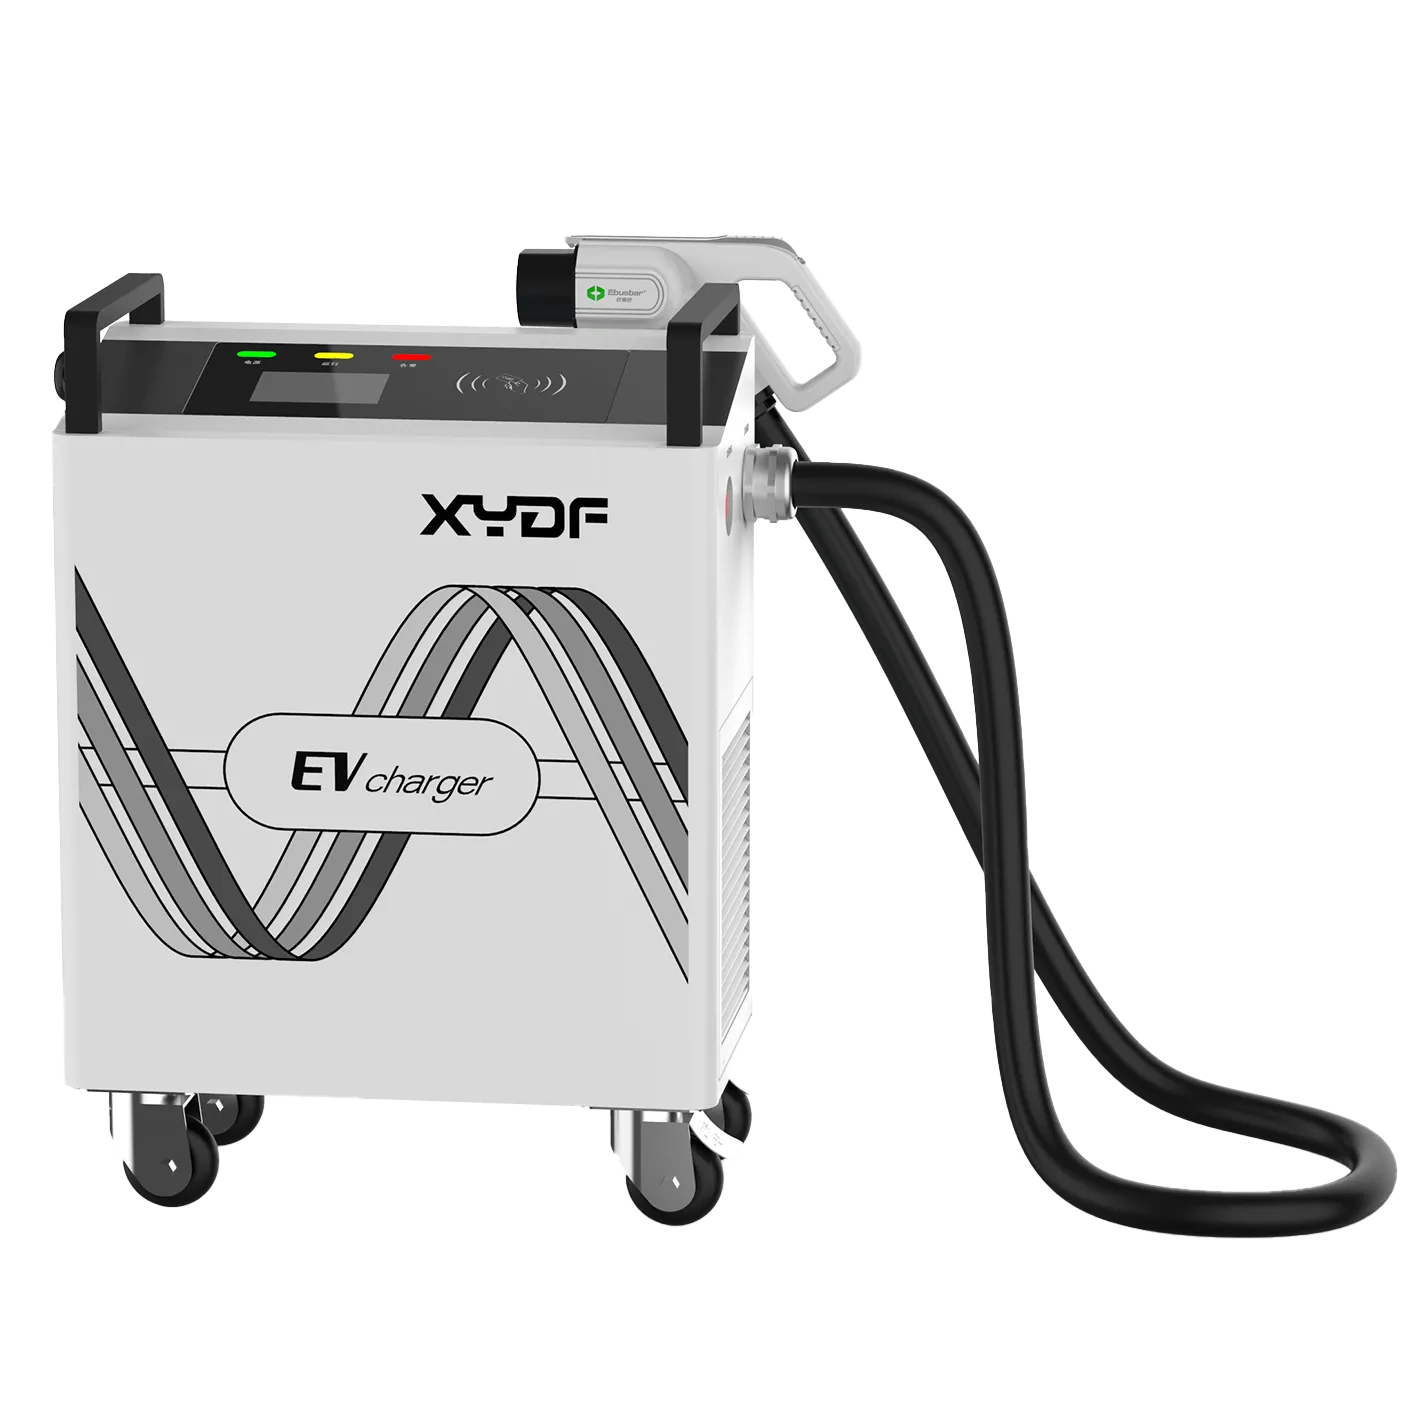
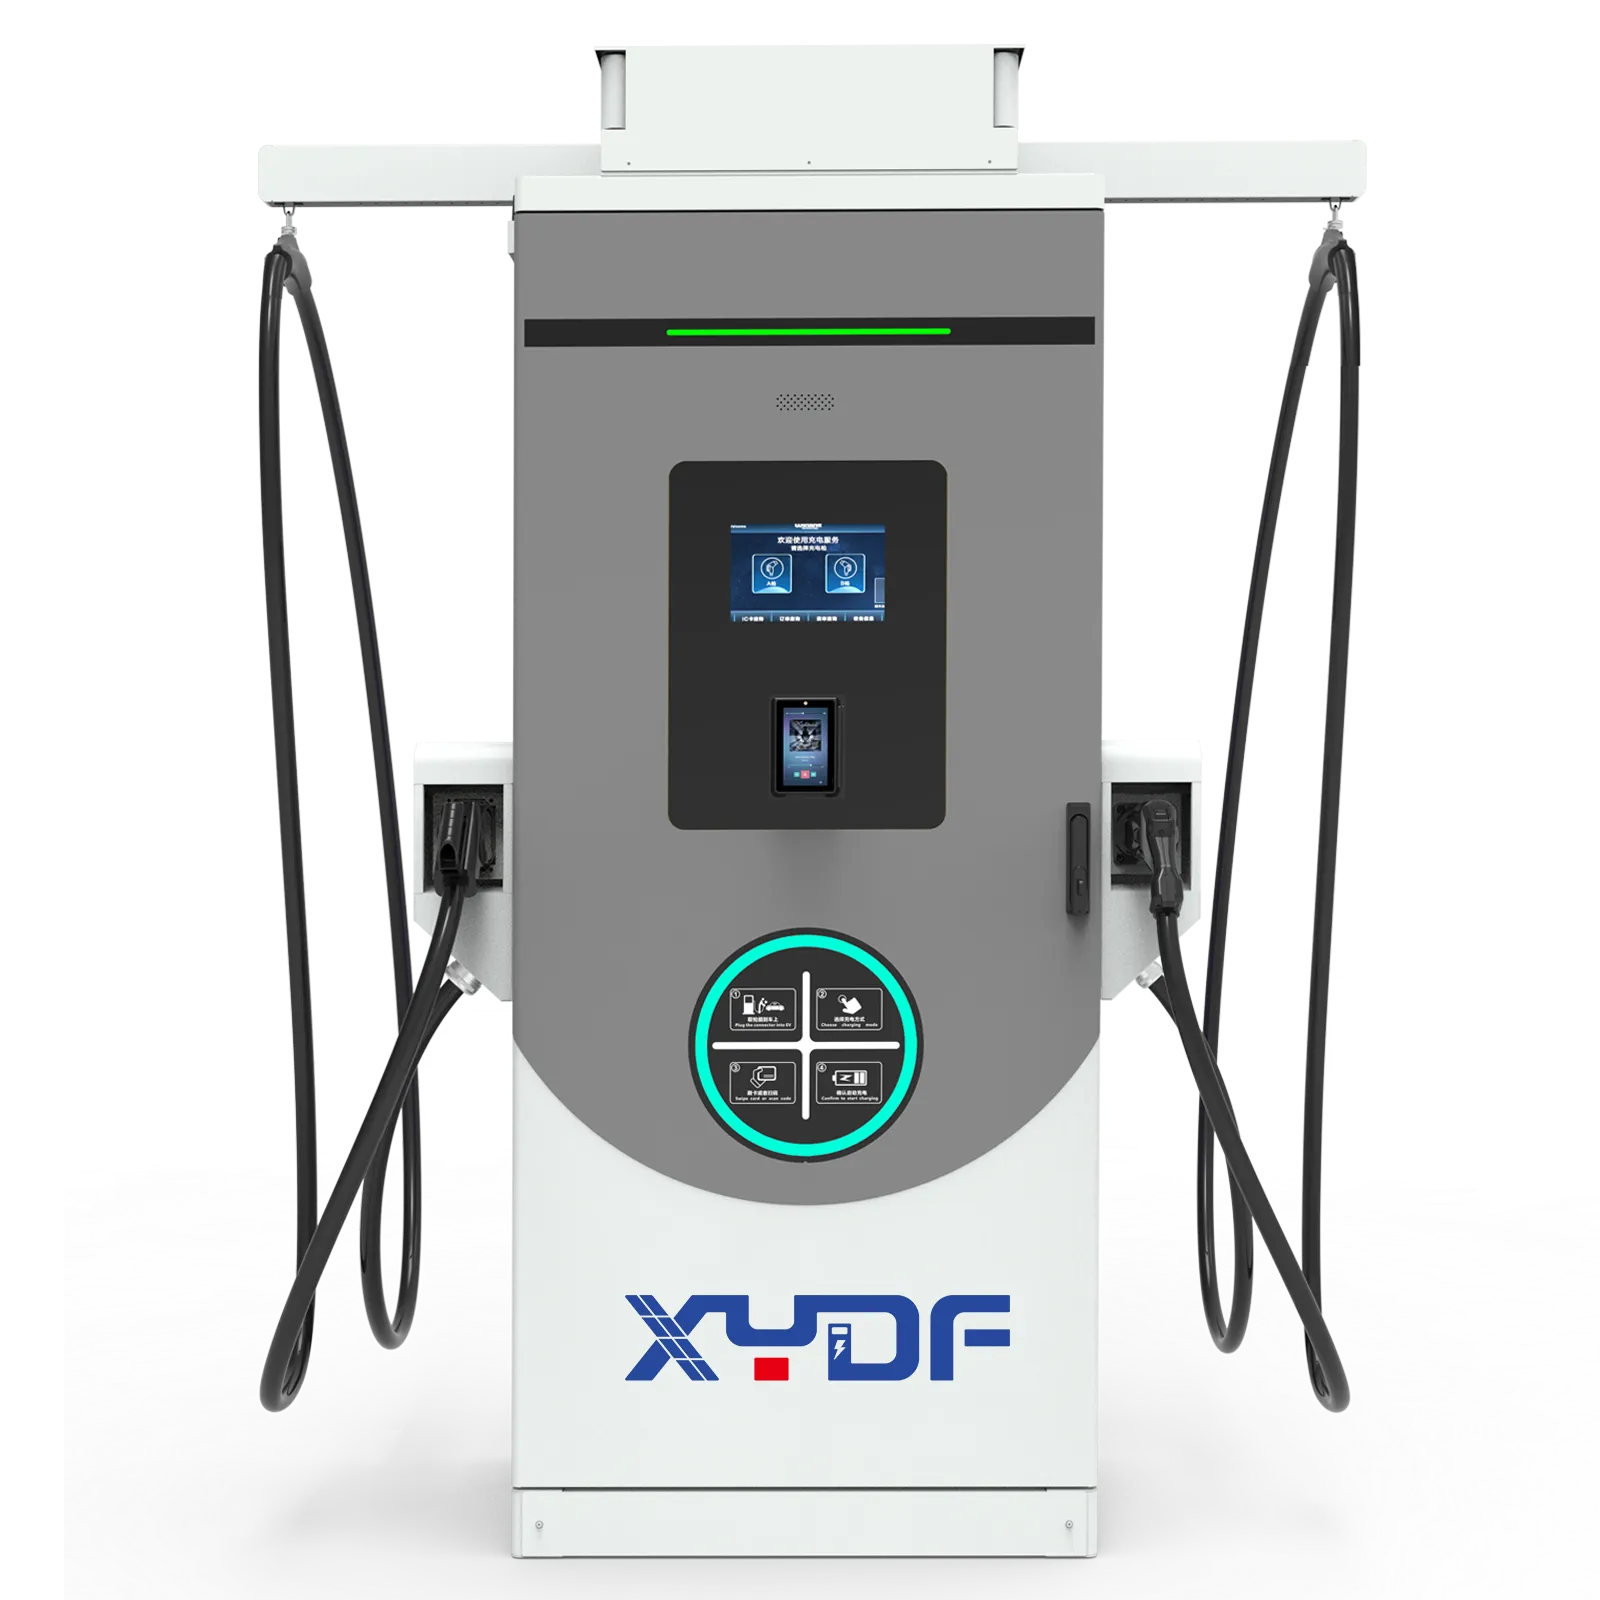
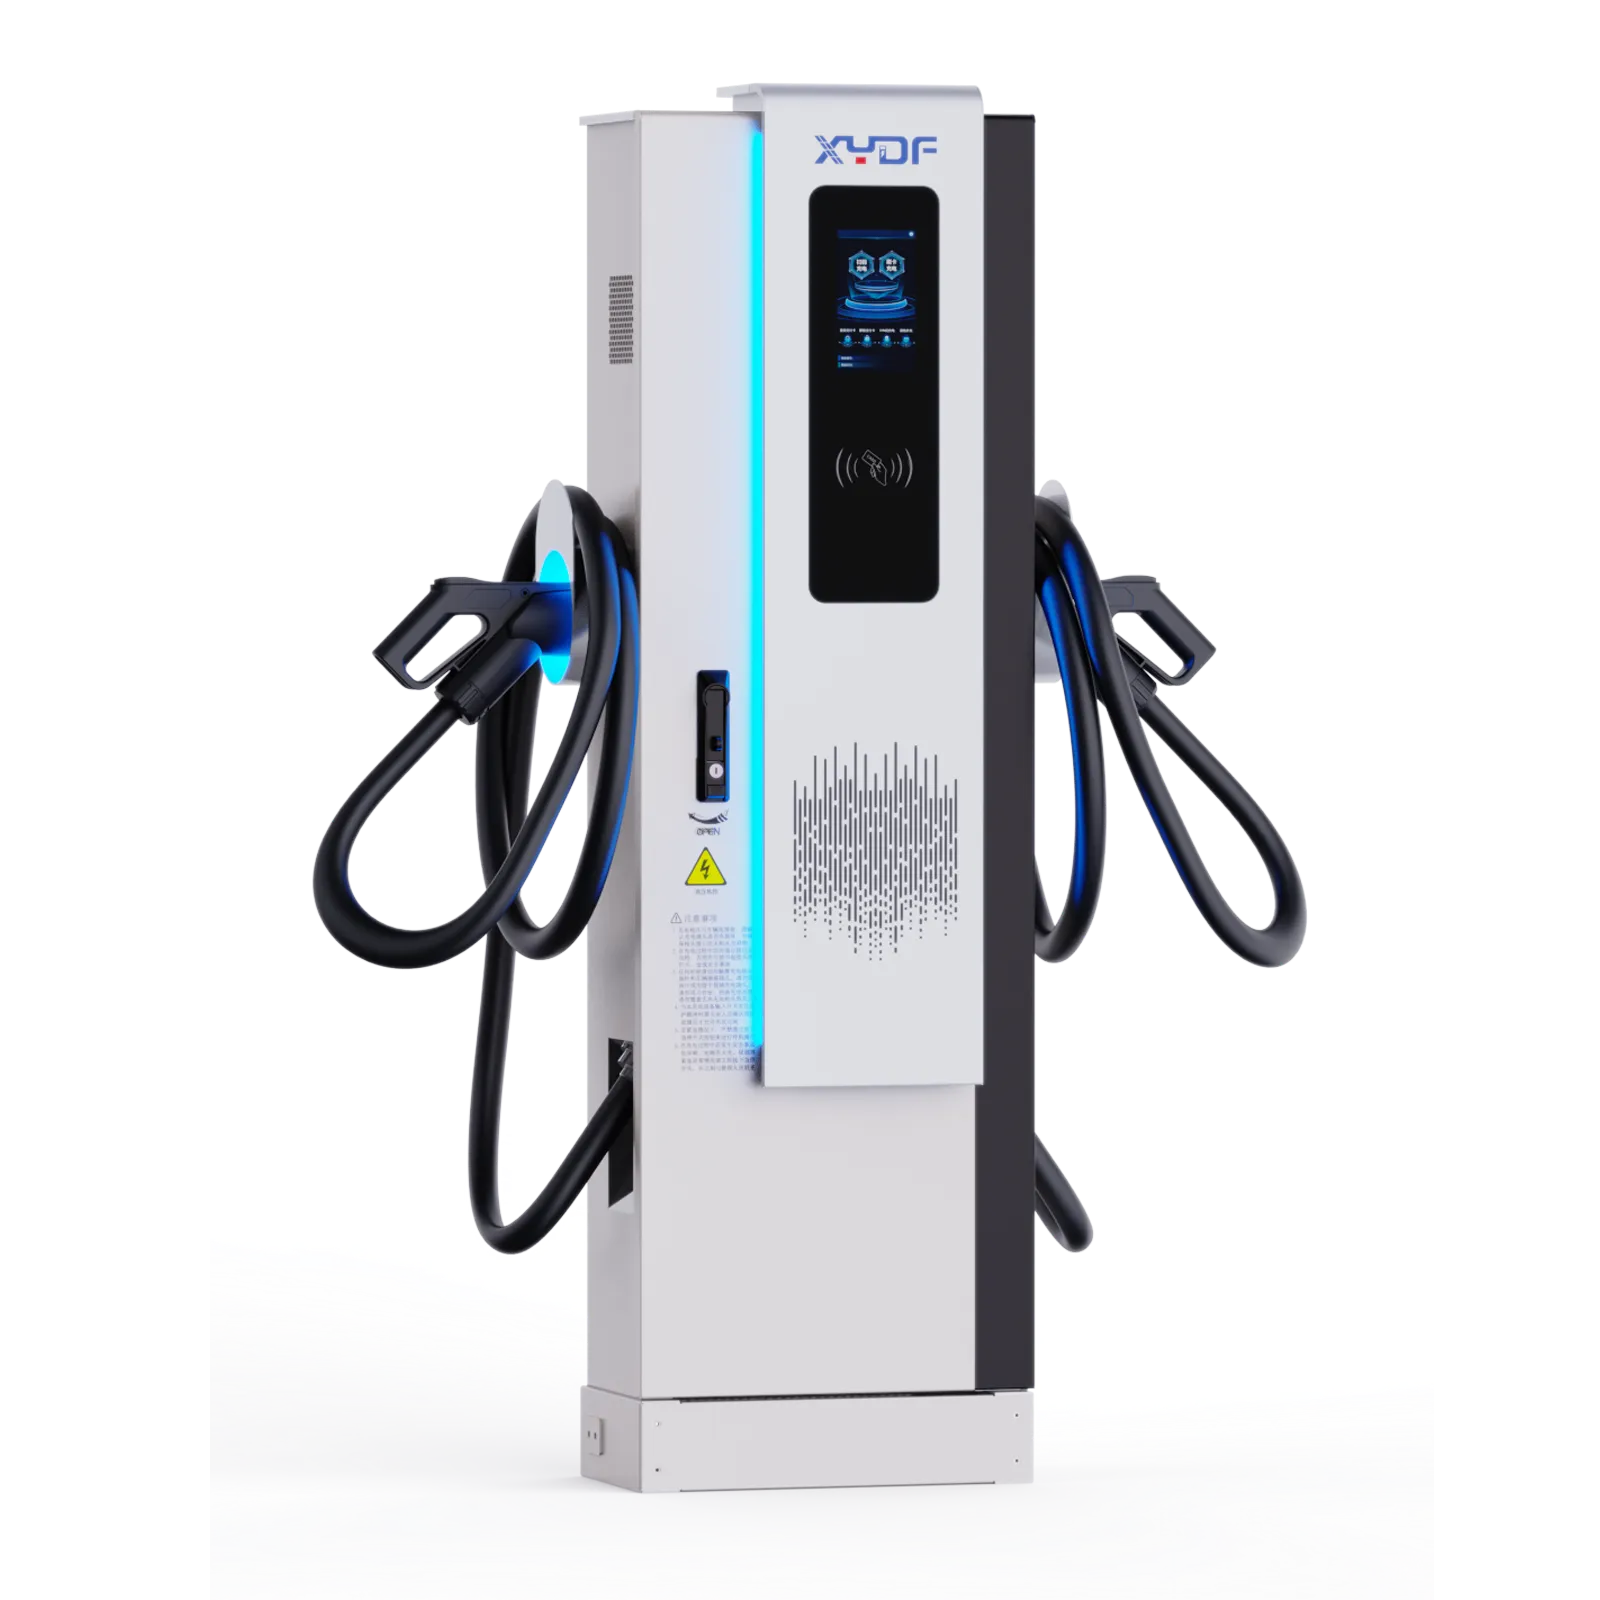
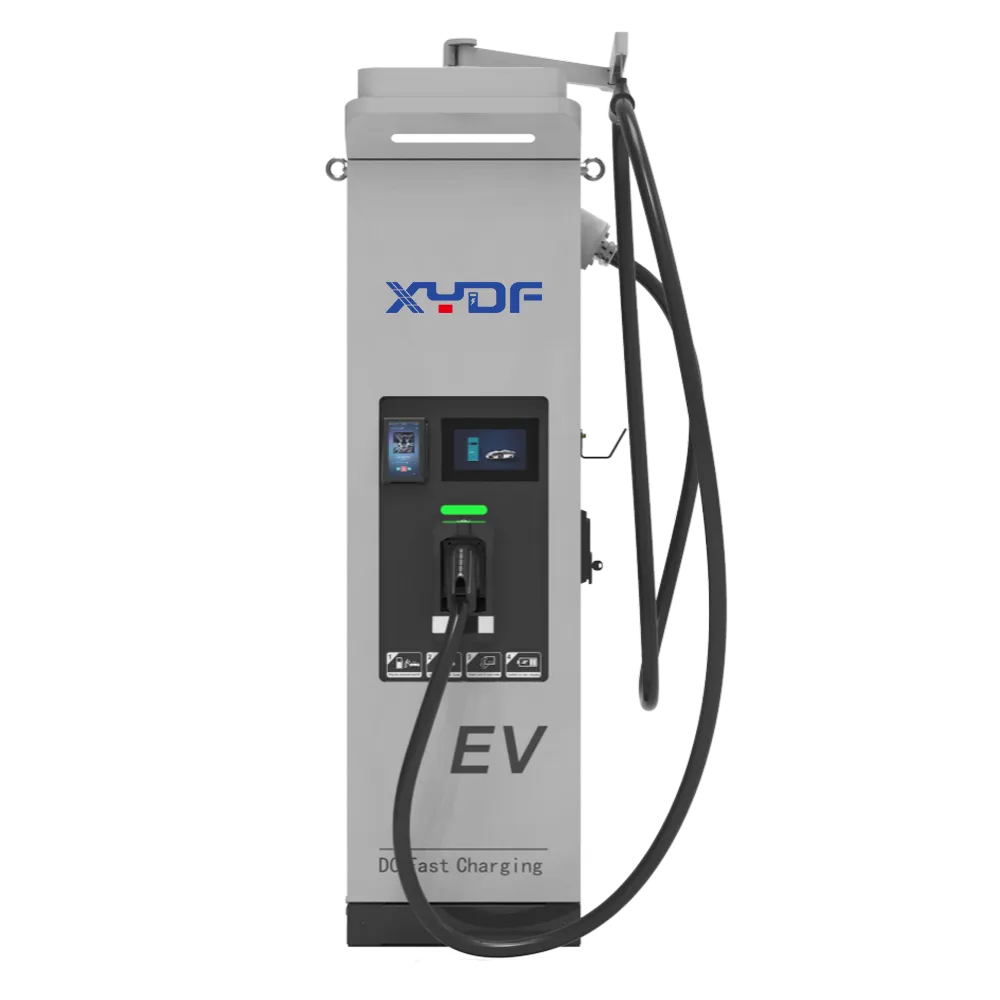
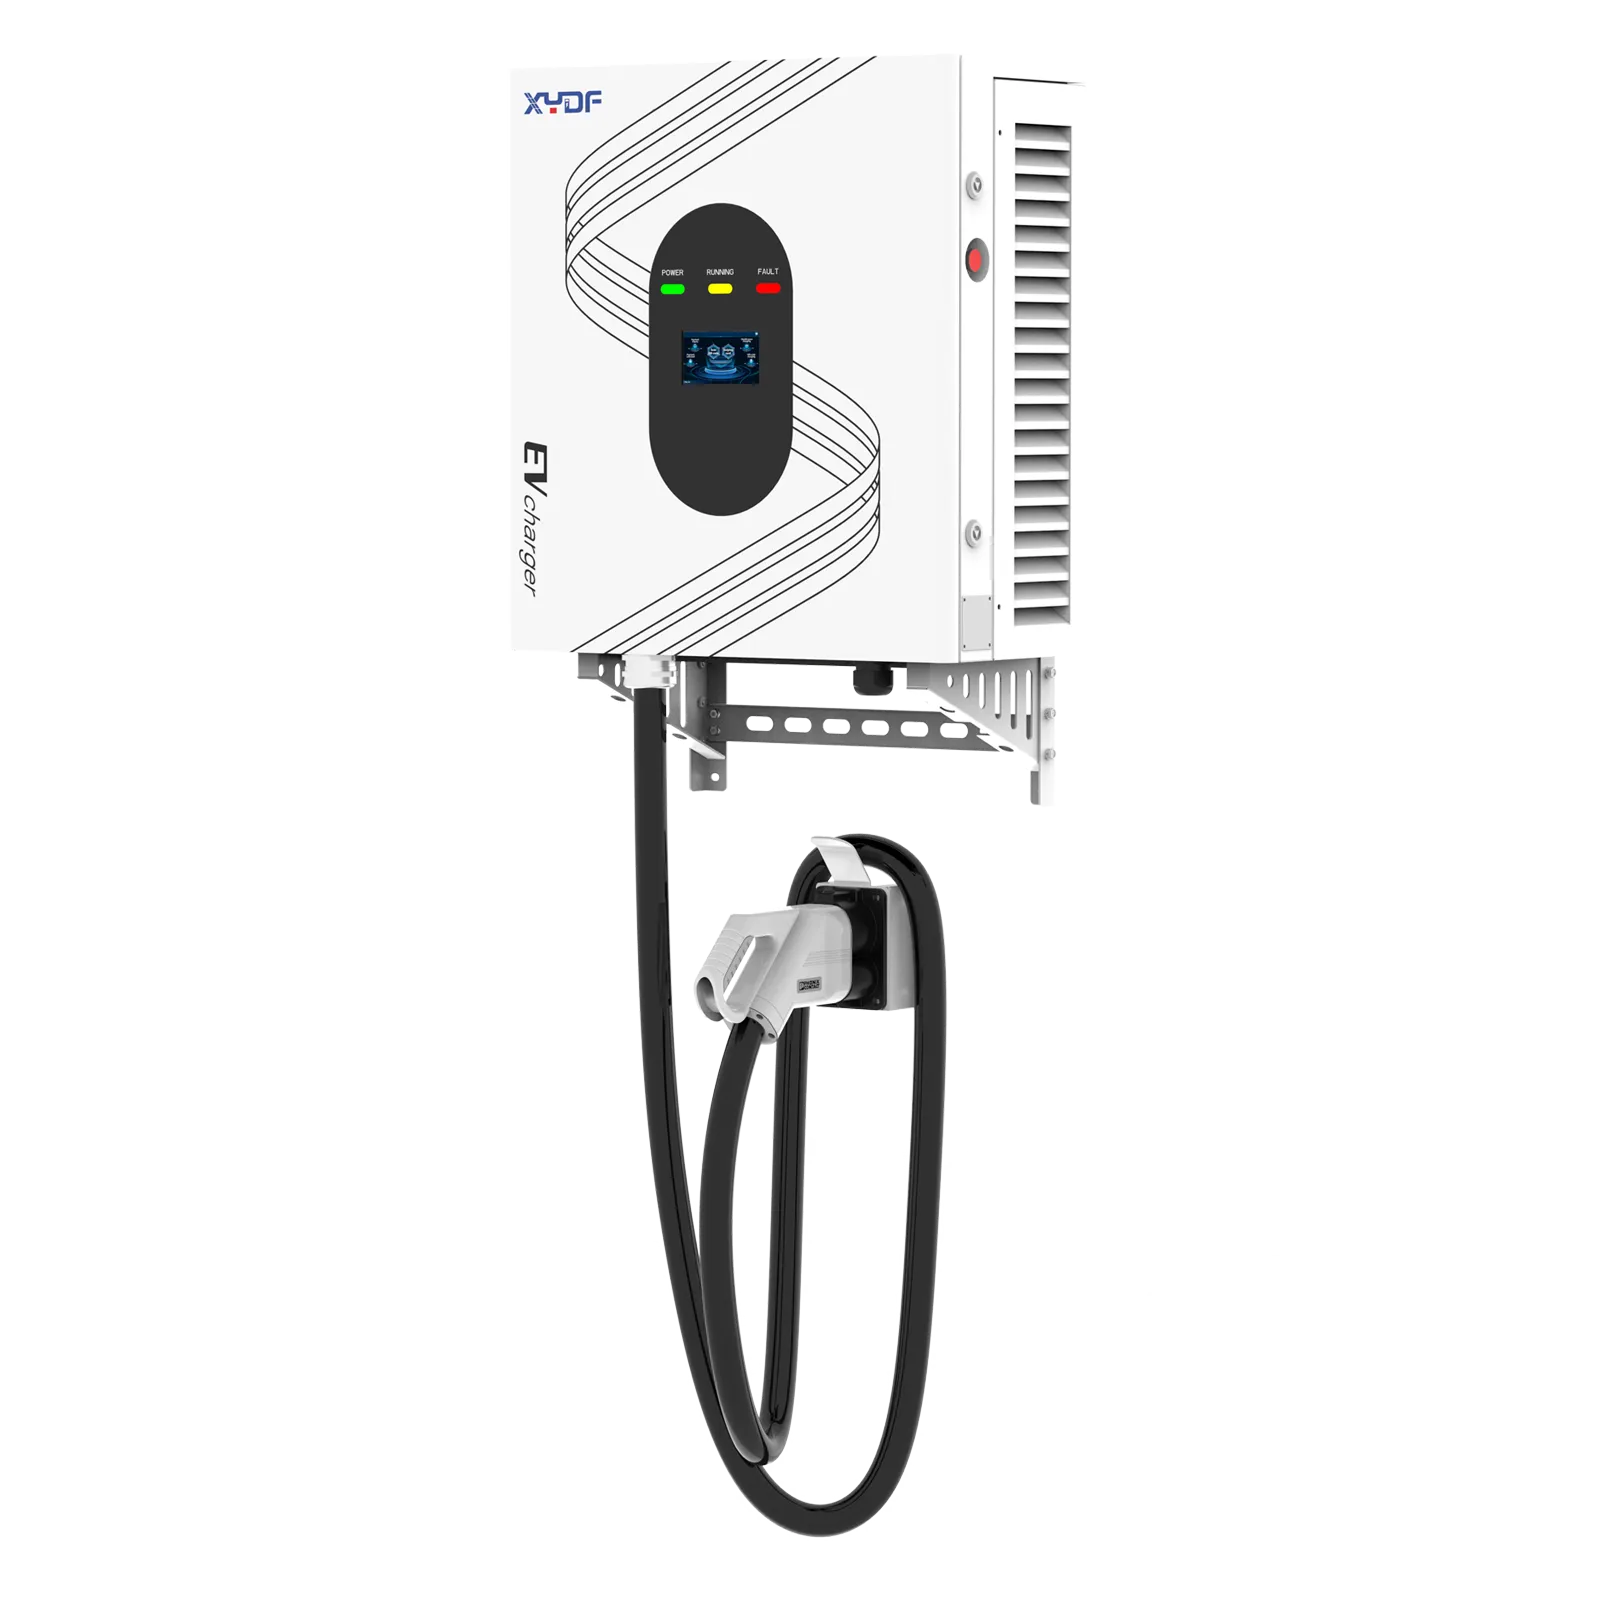
XYDF indique sur son site officiel qu'elle dispose d'une équipe de R&D composée de plus de 20 ingénieurs et de quatre générations de produits, et que son catalogue couvre les plateformes AC et DC. Les acheteurs peuvent consulter le La gamme de chargeurs EV XYDF et le Chargeur rapide de série EG de 40 kW comme un exemple de plateforme compacte.
Envoyez la liste de données personnalisées, le marché cible, les exigences relatives au connecteur et à la puissance ainsi que les critères de sélection proposés via le formulaire ci-dessous. Page de contact de XYDF. Dans le cadre de cette discussion, il convient d’identifier les étapes et les enregistrements que le programme peut hériter et les tests qui doivent être répétés. Ce guide s’adresse aux acheteurs qui commandent des chargeurs personnalisés et vérifient la conformité de leurs fournisseurs en matière de discipline NPI ; il ne précise pas les échéances, les rendements ou les coûts du programme XYDF et n’est pas destiné à remplacer les essais de certification dans le marché cible.
FAQ sur la personnalisation du chargeur EV DFM
Qu’est-ce que DFM pour un chargeur EV personnalisé ?
Le design pour la fabrication adapte un design approuvé afin que les personnes, les outils, les dispositifs et les essais puissent le construire à plusieurs reprises. Il modifie les quantités de pièces selon les besoins, les tolérances, les matériaux, la séquence d’assemblage, les fixations, l’accès aux essais, la réparabilité et la manière de contrôler les modifications.
Qu'impliquent EVT, DVT et PVT pour une commande de chargeur personnalisé ?
EVT prouve que le concept de conception et de sécurité fonctionne ; DVT vérifie la fiabilité, la conformité et la manufacturabilité des unités de production ; PVT démontre que la ligne de production peut réaliser la configuration approuvée avec le rendement et le cycle de production convenus. Les trois volets permettent de séparer les risques liés au concept, au design et au processus.
Quand doivent-elles se dérouler les vérifications thermiques, EMC et de certification ?
Commencez les évaluations des risques thermiques et électromagnétiques dans le cadre de l’EVT, puis vérifiez-les sur des unités destinées à la production lors du DVT. Les essais de certification doivent être suffisamment avancés pour que le design soit stable, mais suffisamment prématurés pour que l’incident ne contraigne pas à une réusinage inévitable ; réévaluez les preuves lorsque les modifications concernent l’enceinte, le harnais, le module d’alimentation, le connecteur ou le firmware.
Qu’est-ce qu’une production pilote de PVT devrait mesurer ?
Il devrait mesurer le taux de recyclage des pièces, les catégories de retouches, le temps de cycle, le comportement des accessoires, les fuites lors des essais, la traçabilité, le rendement des instructions de travail et l’emballage avec des définitions convenues. Les opérateurs, les outils, les accessoires, le logiciel, le plan d’inspection et la configuration de la ligne destinés à la production en série doivent être représentés.
Pourquoi le taux de première passation importe-t-il aux acheteurs ?
Un faible taux de recyclage signifie que les modifications peuvent être cachées derrière des unités qui finissent par passer. Cela indique un processus instable, une qualité variable et un risque de dépassement du calendrier qui peuvent se manifester sur le terrain ; il est donc nécessaire que le contrat définisse à la fois l’objectif et la manière dont les modifications sont comptabilisées.
Comment les normes IEC 61851 et IEC 62196 diffèrent-elles ?
La norme IEC 61851 traite des exigences relatives aux systèmes de charge conducteurs ainsi que des fonctions de contrôle. La norme IEC 62196 traite des prises, des bornes de connexion, des connecteurs de véhicule et des entrées de véhicule ; applique les éditions correspondantes et les règles nationales aux interfaces et aux marchés de destination respectifs.
Qu’est-ce que l’IEC 61000 signifie pour un projet de chargeur pour véhicules électriques ?
Le IEC 61000 est une famille de normes EMC couvrant les émissions, l’immunités et les méthodes d’essai. Une demande de propositions devrait indiquer les éléments applicables et la configuration d’essai plutôt que de considérer “ IEC 61000 ” comme une certification unique.
Que se passe-t-il si le design change pendant le PVT ?
L’approche stricte consiste à revenir à la DVT car le pilote ne représente plus le modèle vendu. Dans tous les cas, un changement affectant la sécurité, la conformité, l’adaptation à la forme, la fonctionnalité, le comportement thermique, l’EMC, l’interface du connecteur, la procédure de service, le firmware ou les outils doit entraîner une analyse d’impact documentée et peut nécessiter une nouvelle DVT ou PVT ; le contrat doit rendre cette règle explicite.
Comment un acheteur peut-il associer les preuves de l’usine à l’acceptation sur le terrain ?
Lier chaque contrôle de la chaîne d’approvisionnement à une exigence de terrain : identifier le modèle et la version testés, définir la méthode d’essai et les critères de réussite, conserver les données d’étalonnage et les registres de défaillance, et répéter les contrôles critiques lors de l’acceptation du site avec la configuration livrée. Une visite guidée ou un certificat sont des éléments utiles, mais la chaîne vérifiable est constituée par la configuration, les preuves et les résultats constatés.
Une preuve de la volonté se fait par un échantillon ; une DFM disciplinée prouve la répétabilité. Pour un plan de montage d’une chargeuse personnalisée pour AC ou DC, Contacter XYDF avec la liste de critères, le marché cible et les critères de pilotage.
Usine du siège social du Zhejiang :
N° 2, route de Changjiang, parc industriel du pont de Wenzhou, ville de beibaixiang, ville de Yueqing, ville de Wenzhou, province du Zhejiang
Bureau de Shenzhen :
1er étage, Bâtiment A, Parc Industriel Shenkai, Communauté Tangtou, Sous-district de Shiyan, District de Bao'an, Shenzhen
Nous utilisons des cookies pour assurer le bon fonctionnement de ce site Web et, avec votre autorisation, pour mesurer la manière dont les visiteurs utilisent notre site de recharge pour VE. Voir notre Politique de confidentialité pour plus de détails.
 Xinya Dongfang Electricity Technology Co., Ltd.